Una sarta de tubing 2⅞″ L80 tiene 73,02 mm (2,875 in.) de diámetro exterior en seis masas API 5CT de 6,4 a 11,5 lb/ft, y la que corre la mayoría de los pozos es la más ligera — 6,4 lb/ft sin recalque (6,5 lb/ft con recalque externo), 5,51 mm de pared, 62,00 mm (2,441 in.) de diámetro interior y un drift estándar de 59,62 mm (2,347 in.). El tamaño lo fija la terminación y el grado lo fija el servicio. Quedan dos decisiones, y ninguna hoja de datos toma ninguna de las dos: qué acoplamiento aceptará el anular — 88,90 mm sin recalque, 93,17 mm con recalque externo regular, u 87,88 mm con recalque externo de holgura especial — y si la sarta pasará realmente la prueba de drift, que API 5CT convierte en una prueba más estricta en tubing que en revestimiento. La escalera completa de tamaños para todos los OD de tubing está en la guía de tamaños y selección de tubing API 5CT →; esta página trata solo de la combinación 2⅞″ L80 y de las dos decisiones que impone.
ZC Steel Pipe suministra tubing API 5CT de 1,050″ a 4½″ y revestimiento de 4½″ a 20″, sin costura y soldado eléctricamente, hacia África Occidental y del Norte, Oriente Medio, Sudamérica y el Sudeste Asiático.
Lo que vemos en órdenes de 2⅞″: la consulta de tubing incompleta más común en este tamaño dice "2⅞ L80 EUE, Range 2" — sin masa y sin clase de acoplamiento. Ambos huecos son cotizables y ambos los rellena el estándar del fabricante: 6,5 lb/ft y un acoplamiento regular. Eso suele ser correcto, y cuando es incorrecto lo es en el equipo, no en el certificado. Los acoplamientos son además una línea de fabricación distinta de la del tubo, y por eso llegan en sus propios pallets con sus propias etiquetas — en una orden sudamericana de 15.000 acoplamientos API 5CT en formas EU y LTC la especificación del acoplamiento se fijó de forma independiente de la del tubo, y ese es el hábito que vale la pena copiar. Pedimos masa, acabado de extremo y clase de acoplamiento antes de cotizar una sarta de 2⅞″.
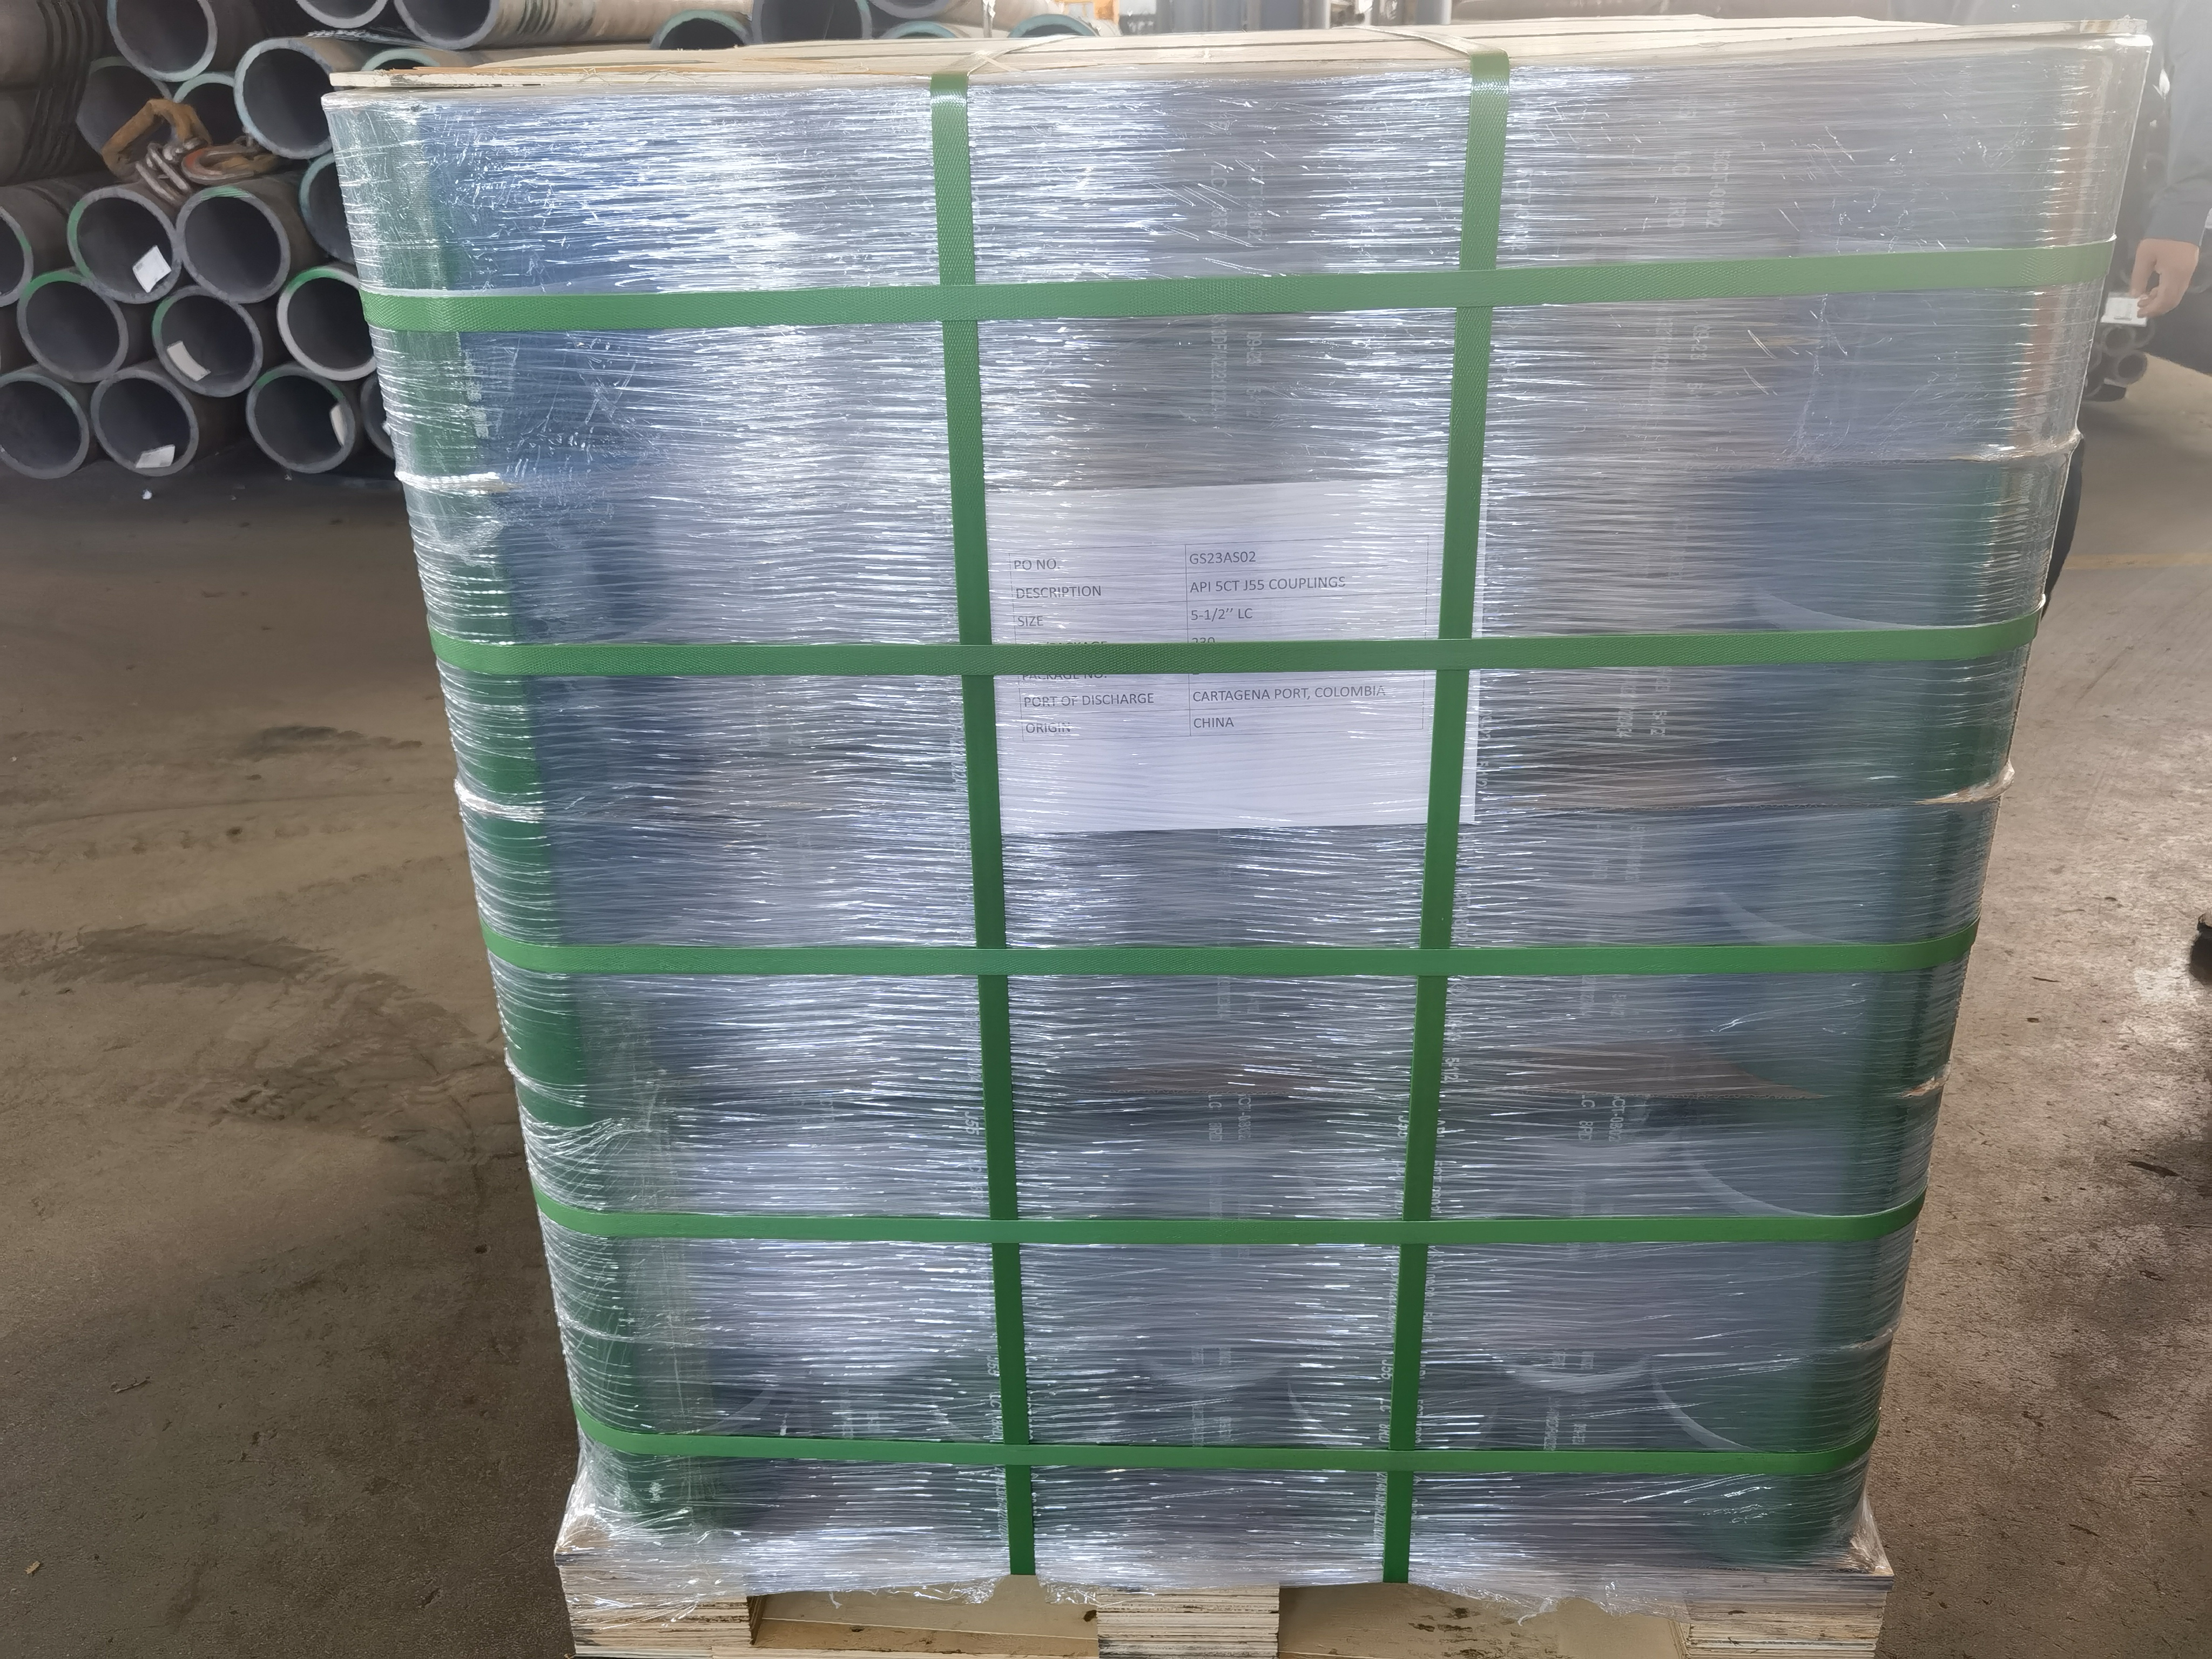 Un embarque paletizado de acoplamientos ZC etiquetado en inglés con número de PO, descripción, tamaño y puerto de descarga — los acoplamientos se embarcan como su propia línea, y por eso necesitan su propia especificación.
De un Vistazo: la Decisión 2⅞″ L80
Las masas y el espesor de pared de abajo son de la Tabla C.2 de API 5CT 11.ª Edición. El diámetro interior y la masa de extremo liso vienen de la Tabla C.19, que es la tabla que lleva esas dos columnas — la Tabla C.2 no tiene ninguna de las dos. El drift se calcula a partir de la Tabla C.23 como ID − 2,38 mm. La última columna es la columna de acabado de extremo por grado de la Tabla C.2 leída en L80: P = extremo liso, N = roscado y acoplado sin recalque, U = roscado y acoplado con recalque externo.
| Masa NU / EU (lb/ft) | Masa NU / EU (kg/m) | Pared (mm / in) | ID (mm / in) | Drift estándar (mm / in) | Masa de extremo liso (kg/m / lb/ft) | Acabado de extremo ofrecido en L80 |
|---|---|---|---|---|---|---|
| 6,4 / 6,5 | 9,52 / 9,67 | 5,51 / 0,217 | 62,00 / 2,441 | 59,62 / 2,347 | 9,17 / 6,16 | PNU — liso, NU, EU |
| 7,8 / 7,9 | 11,61 / 11,76 | 7,01 / 0,276 | 59,00 / 2,323 | 56,62 / 2,229 | 11,41 / 7,67 | PNU — liso, NU, EU |
| 8,6 / 8,7 | 12,80 / 12,95 | 7,82 / 0,308 | 57,38 / 2,259 | 55,00 / 2,165 | 12,57 / 8,45 | PNU — liso, NU, EU |
| 9,35 / 9,45 | 13,91 / 14,06 | 8,64 / 0,340 | 55,74 / 2,194 | 53,36 / 2,101 | 13,72 / 9,22 | PU — liso o EU únicamente |
| 10,5 / — | 15,63 / — | 9,96 / 0,392 | 53,10 / 2,091 | 50,72 / 1,997 | 15,49 / 10,41 | P — solo extremo liso |
| 11,5 / — | 17,11 / — | 11,18 / 0,440 | 50,66 / 1,994 | 48,28 / 1,901 | 17,05 / 11,46 | P — solo extremo liso |
Dos columnas hacen el trabajo. El drift, no el ID, es lo que una herramienta tiene que pasar, y la diferencia entre ambos es un valor fijo de 2,38 mm en todas las masas de aquí — una junta de 6,4 lb/ft que calibra 2,441 in. solo garantiza 2,347 in. de diámetro libre. Y la masa de extremo liso no es la masa pedida: 9,17 kg/m frente a una designación NU de 9,52 kg/m, porque la designación incluye la rosca y el acoplamiento. El grado no fija nada de esto — L80, N80Q y P110 a 6,4 lb/ft son dimensionalmente idénticos — y por eso el grado hay que leerlo por separado, contra las capacidades de presión.
La última columna es la que engaña a la gente, y la razón es una trampa real en la disposición de la Tabla C.2. Las columnas de masa de la tabla se titulan "Non-upset T&C" y "Ext. Upset T&C", de modo que sí aparece impresa una masa nominal sin recalque a 9,35, 10,5 y 11,5 lb/ft — 15,63 kg/m y 17,11 kg/m están ahí mismo en la página. Pero las columnas de masa solo dicen cuál sería una masa; la columna de acabado de extremo por grado es la que dice qué acabados se ofrecen realmente, y en L80 lee PU a 9,35 y P a 10,5 y 11,5. Ninguna de esas tres masas puede pedirse como junta roscada y acoplada sin recalque en este grado.
El error de base de cálculo. Las hojas de datos de tubing de un solo SKU publican rutinariamente el 2⅞ 6,50 L80 con aproximadamente 8.000 psi de colapso, 9.660 psi de estallido y 114.080 lb de cedencia del cuerpo, bajo encabezados como "Performance Ratings (New Pipe)". Esas son capacidades de clase de inspección calculadas sobre una pared de cuerpo remanente, no sobre la pared nominal completa — una base de tubo usado, no de tubo nuevo. Calculada según API 5C3 para tubo nuevo con la cedencia mínima de L80 de 552 MPa (80 ksi), la misma junta da 11.160 psi de colapso, 10.560 psi de cedencia interna y 145.000 lbf de cedencia del cuerpo (5C3 redondea la cedencia interna a los 10 psi más próximos y la cedencia del cuerpo a los 1.000 lbf más próximos). Frente a esas, el estallido publicado es 8,6 % menor y la cedencia del cuerpo publicada 21 % menor. Ninguno de los dos conjuntos es erróneo; responden a preguntas distintas. Lo erróneo es diseñar una sarta nueva contra una tabla de clase de inspección, o aceptar tubo usado contra una de tubo nuevo — así que declare la base en la hoja de diseño antes de declarar el número.
Capacidades calculadas — 2⅞″ 6,5 lb/ft L80, tubo nuevo, API 5C3. D = 73,02 mm, t = 5,51 mm, luego D/t = 13,25 y Y_p = 552 MPa (80 ksi). Cedencia interna: P = 0,875 × 2 × Y_p × t / D = 0,875 × 2 × 80.000 × 5,51 / 73,02 = 10.564 psi en bruto, que API 5C3 redondea a los 10 psi más próximos: 10.560 psi (72,8 MPa). El factor 0,875 aplica la tolerancia negativa de pared de 12,5 % de API 5CT. Colapso: con D/t = 13,25 esta junta cae en el régimen de colapso por resistencia a la cedencia, no en el régimen plástico, de modo que P = 2 Y_p (D/t − 1)/(D/t)² = 11.162 psi en bruto, 11.160 psi (77,0 MPa) a los 10 psi más próximos; usar aquí la fórmula plástica sería aplicarla fuera de su rango. Cedencia del cuerpo del tubo: Y_p × π/4 × (D² − d²) = 80.000 × π/4 × (2,875² − 2,441²) = 144.962 lbf en bruto, que API 5C3 redondea a los 1.000 lbf más próximos: 145.000 lbf (645 kN). Reproduzca estos valores para cualquier masa con la calculadora de presión de Barlow → y el modelo de colapso → de cuatro regímenes.
La Decisión del Acoplamiento: NU, EU Regular o EU de Holgura Especial
Qué cambia en 2⅞
| API 5CT Tabla C.29 / C.30 | NU regular | EU regular | EU holgura especial |
|---|---|---|---|
| OD del acoplamiento W | 88,90 mm (3,500 in.) | 93,17 mm (3,668 in.) | 87,88 mm (3,460 in.) |
| Longitud mínima NL | 130,18 mm | 133,35 mm | 133,35 mm |
| Ancho de la cara de apoyo, regular | 4,76 mm | 5,56 mm | no tabulado |
| Diámetro máximo de cara de apoyo Bf, bisel especial | 80,98 mm | 85,88 mm | 83,24 mm |
| Masa del acoplamiento | 2,34 kg | 2,40 kg | 1,55 kg |
| Tolerancia sobre el OD | ±1 % | ±1 % | ±0,38 mm |
El diámetro interior es el mismo en los tres casos — 62,00 mm de ID y 59,62 mm de drift en una junta de 6,4/6,5 lb/ft — de modo que la elección del acoplamiento no compra nada dentro de la sarta y solo cuesta por fuera de ella. Fíjese en la fila de tolerancia: el diámetro de holgura especial lleva una banda estrecha de ±0,38 mm en lugar del ±1 % que se aplica a los acoplamientos regulares, porque todo el sentido de ese acoplamiento es un diámetro del que alguien depende en el fondo del pozo. A 93,17 mm, ±1 % es ±0,93 mm, y esa banda tiene que entrar en la suma de holguras.
"8RD" es ambiguo en 2⅞. El tubing sin recalque en este tamaño tiene 10 hilos por pulgada (API 5B Table 6); el tubing con recalque externo tiene 8 hilos por pulgada (API 5B Table 7). A ambos se les llama rosca redonda y a ambos se les escribe "8RD" en las órdenes de compra por costumbre. Una PO que dice "2⅞ L80 8RD" sin un acabado de extremo NU o EUE explícito no identifica una forma de rosca, y las dos no son intercambiables — el pin, el acoplamiento y los calibres son todos distintos. Escriba el acabado de extremo, no la abreviatura de la rosca.
La verificación del anular es contra el drift del revestimiento, no contra su ID
La holgura del acoplamiento se calcula contra el drift del revestimiento, porque el drift es lo que la sarta de revestimiento garantiza que pasa en toda su longitud; el ID es un número nominal en el que ninguna herramienta tiene derecho a confiar. Los dos difieren en 3,18 mm en todos los tamaños de revestimiento de 4½″ a 8⅝″, lo que son 1,59 mm por lado — pequeño en términos absolutos y grande en relación con las holguras que importan aquí. Los valores de drift de revestimiento de abajo vienen de las tablas de tamaños y pesos de revestimiento API 5CT →.
| Revestimiento de producción | Drift del revestimiento | Holgura radial EU regular (93,17 mm) | Holgura radial EU holgura especial (87,88 mm) |
|---|---|---|---|
| 7″ 26 lb/ft | 156,24 mm (6,151 in.) | 31,5 mm | 34,2 mm |
| 5½″ 20 lb/ft | 118,18 mm (4,653 in.) | 12,5 mm | 15,2 mm |
| 4½″ 13,5 lb/ft | 96,38 mm (3,794 in.) | 1,61 mm | 4,25 mm |
| 4½″ 15,1 lb/ft | 94,00 mm (3,701 in.) | 0,42 mm | 3,06 mm |
Dentro de revestimiento de 7″ la pregunta no se plantea: un acoplamiento EU regular deja 31,5 mm por lado y la decisión se toma solo por resistencia y coste. Dentro de 5½″ es cómodo pero ya no es gratis — y observe que hacer la misma suma contra el ID de 121,36 mm del 5½″ 20 lb/ft devuelve 14,1 mm en lugar de 12,5 mm, sobrestimando la holgura en 1,59 mm. Dentro de 4½″ la aritmética decide el pedido: a 13,5 lb/ft un acoplamiento EU regular tiene 1,61 mm por lado nominales, y aplicar la tolerancia de +1 % al acoplamiento (94,10 mm) los reduce a 1,14 mm; a 15,1 lb/ft la holgura nominal es de 0,42 mm por lado mientras que la sola tolerancia del acoplamiento es de ±0,93 mm diametrales, lo que equivale a decir que la holgura está dentro de la banda de fabricación y no se puede confiar en ella en absoluto. Verifique el número contra su propio mínimo para las condiciones de bajada — tolerancia a residuos, ovalidad del revestimiento, líneas de control en el anular — y no contra una regla genérica.
Lo que le cuesta la holgura especial
Dos cosas, ambas en la Tabla C.30. La cara de apoyo se estrecha: el diámetro máximo de cara de apoyo con bisel especial baja de 85,88 mm a 83,24 mm, de modo que el hombro que reacciona el par de apriete y cualquier carga de compresión es más pequeño. Y la masa del acoplamiento baja de 2,40 kg a 1,55 kg, que es el metal que se quitó. La clase de acoplamiento es una elección del comprador por derecho propio, no una consecuencia del acabado de extremo: la Tabla 4 de API 5CT — Información suministrada por el comprador (Tubing) — lista "Regular couplings with special bevel NU, EU" y "Special clearance couplings—EU" como dos puntos separados que el fabricante debe obtener del comprador, junto al acabado de extremo y la masa. La holgura especial tampoco está disponible en todas partes: API 5CT lista un diámetro de holgura especial en tubing de 2⅜, 2⅞ y 3½, y la columna está en blanco en 4 y 4½ — de modo que un problema de holgura en esos tamaños mayores se resuelve con una conexión premium o una sarta más pequeña, no con un acoplamiento API de holgura especial.
"NU para holgura, EU para resistencia" es una falsa disyuntiva en 2⅞. El planteamiento habitual supone que el acoplamiento sin recalque es el delgado. No lo es. Un acoplamiento EU de holgura especial mide 87,88 mm (3,460 in.) — 1,02 mm menos de diámetro que el acoplamiento NU regular de 88,90 mm (3,500 in.) — y además le da el pin recalcado, donde la rosca se corta en metal engrosado en lugar de en la pared del tubo. El diámetro interior es idéntico en cualquiera de los dos casos: 62,00 mm de ID, 59,62 mm de drift. Así que en un anular apretado de 4½″ la pregunta correcta no es "¿bajamos a NU por holgura?" sino "¿especificamos EU de holgura especial y conservamos el recalque?". Se paga en cara de apoyo y en masa de acoplamiento, no en diámetro interior.
Para el mecanismo del recalque, vea la guía de conexiones de tubing EU y NU →; para grados y marcado de acoplamientos, la guía de acoplamientos API 5CT →. Una advertencia sobre la resistencia de la conexión: cualquier cifra numérica de junta EU frente a NU que le citen debería rastrearse hasta el documento y la edición de donde vino antes de entrar en un diseño, porque el mismo tamaño y masa se publica con números de resistencia de junta distintos según la fuente. Las fórmulas de API 5C3 → son la referencia a la que rastrearlo.
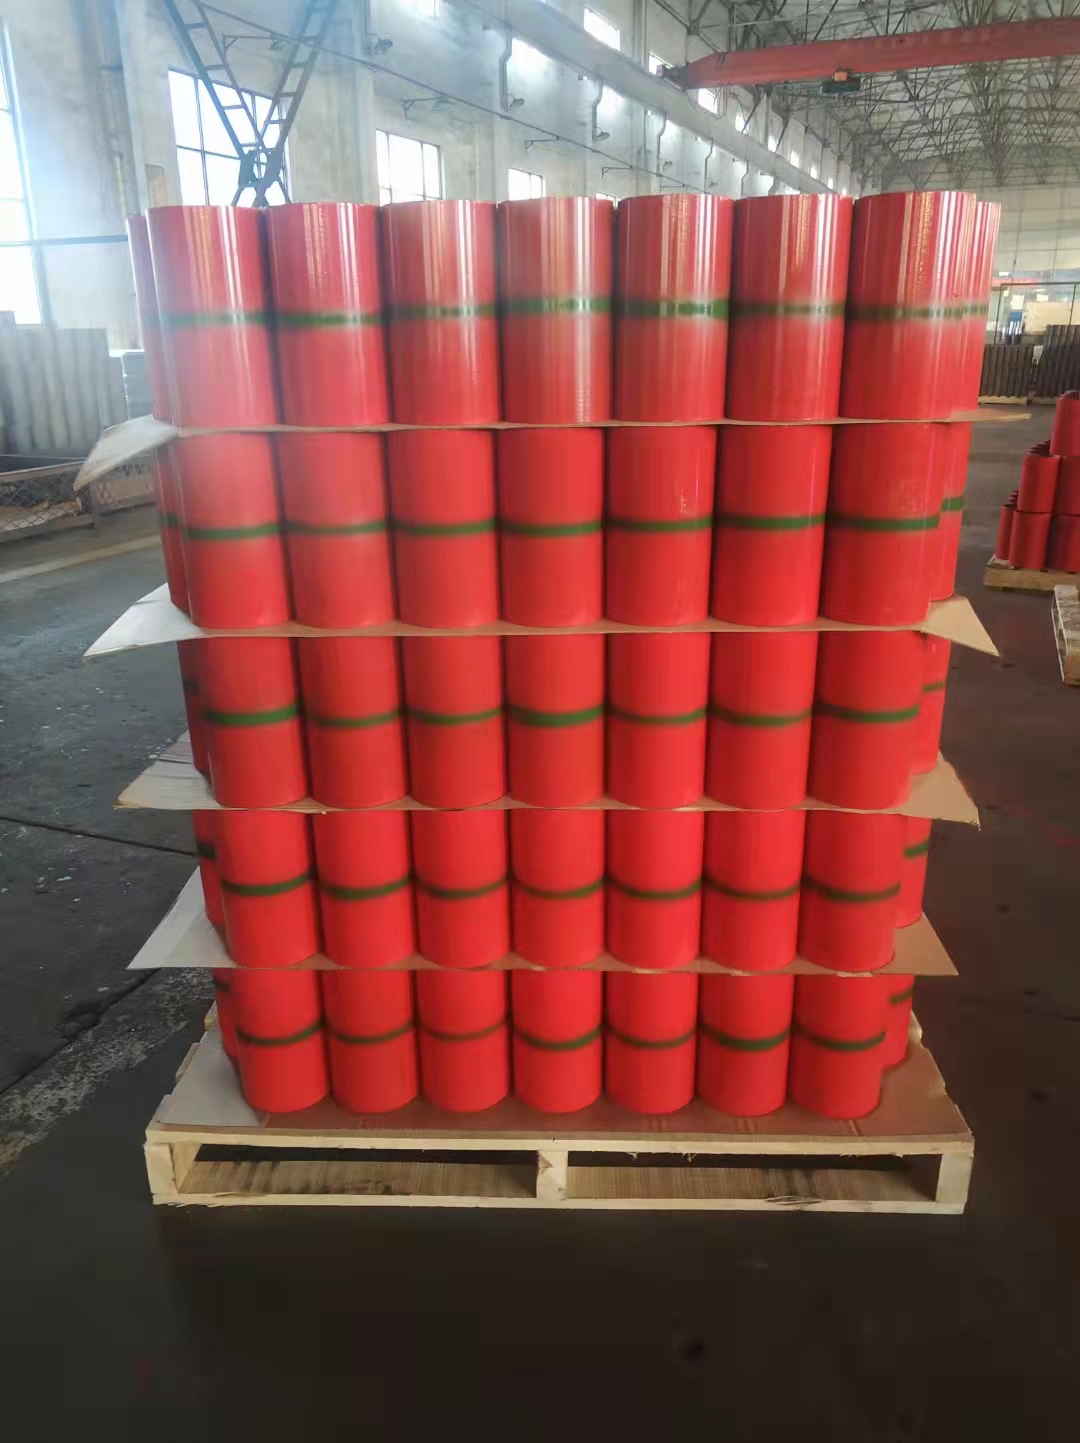 Acoplamientos API con recubrimiento rojo y una sola banda verde de identificación, flejados en pallets antes del embarque — la clase de acoplamiento se fija aquí, no en el equipo de perforación.
El Límite de Banda del Drift: 2⅞ y 3½ No Derivan Igual
7.10 exige una prueba de drift en toda la longitud
La especificación API 5CT, 11.ª Edición, cláusula 7.10 establece que "Each length of pipe shall be drift-tested throughout its entire length", y que "Drift dimensions (length and diameter) shall conform to Table C.23 or Table E.23." El drift en tubing estándar es un requisito de la especificación con un mandril fijo, no una variable de la orden de compra ni algo importado de API 5B. La cláusula también fija cuándo ocurre la prueba: la prueba de drift "may be done plain end or in threaded condition", y el re-drift posterior al apriete que se describe abajo está condicionado a que el tubo se haya derivado en toda su longitud antes de colocar los acoplamientos. La única vía de la orden de compra hacia el drift es el drift alternativo, que la Tabla 5 — Requisitos opcionales especificados por el comprador (Tubing) — lista contra 7.10, y el tubo suministrado de ese modo debe marcarse en consecuencia según la Sección 10.
2⅞ es el último tamaño de la banda de deducción menor
La Tabla C.23 da el drift del tubing como una deducción del diámetro interior d: d − 2,38 mm (3/32 in.) para Label 1 hasta 2⅞ inclusive, d − 3,18 mm (1/8 in.) por encima de 2⅞ hasta 8⅝, y d − 3,97 mm por encima de 8⅝ hasta menos de 10¾.
La regla plana de "un octavo de pulgada menos que el ID" es incorrecta exactamente en este tamaño. 2⅞ está en la última fila de la banda de 3/32 in. y 3½ está en la primera fila de la banda de 1/8 in., de modo que una sola regla no puede ser correcta para ambos. Aplique 1/8 in. a una junta de 2⅞ de 6,4 lb/ft y obtiene 62,00 − 3,18 = 58,82 mm (2,316 in.). El drift API es 62,00 − 2,38 = 59,62 mm (2,347 in.). La regla subestima el diámetro disponible en 0,80 mm (0,031 in.) — que es la dirección equivocada en la que equivocarse cuando se está eligiendo el OD de una herramienta, porque le hace rechazar una holgura que en realidad tiene, y destruye cualquier confianza en la misma regla en 3½, donde resulta que es correcta.
El mandril de tubing es una prueba más dura que el de revestimiento
La deducción es solo la mitad de la Tabla C.23; la longitud del mandril es la otra mitad, y es donde el tubing y el revestimiento se separan. El mandril estándar de tubing mide 1.067 mm (42 in.) de largo, frente a 152 mm o 305 mm para revestimiento. Un cilindro rígido siete veces más largo no puede negociar un diámetro que uno corto pasa sin notarlo, de modo que una desviación de rectitud, una ovalidad local o una transición de recalque interno que es invisible en un drift de revestimiento aparece en un drift de tubing. En nuestro propio libro de pedidos, los rechazos por drift se concentran desproporcionadamente en tubing y no en revestimiento, y nuestra lectura de eso es el mandril, no la planta — un calibre de 1.067 mm simplemente encuentra geometría que un calibre de 152 mm nunca toca.
La segunda mitad de 7.10 sorprende a la gente, y es condicional. Cuando el tubo ha sido sometido a prueba de drift en toda su longitud antes de la instalación del acoplamiento, debe entonces volver a derivarse un mínimo de 1,1 m (42 in.) desde el extremo acoplado después del apriete a potencia, cubriendo cualquier zona que el equipo de apriete pudiera haber afectado. El apriete puede llevar el diámetro interior del pin por debajo del drift, así que pasar como tubo de extremo liso no se traslada a la junta terminada. Nombre ese re-drift en cualquier alcance de inspección por tercero.
El drift alternativo en 2⅞ es un punto del acuerdo de compra, no una consulta a tabla
El drift alternativo está disponible en tubing — la Tabla 5 lista "Alternative drift requirements — 7.10" como una elección explícita del comprador para tubing — pero no hay mandril que leer. La Tabla C.24, que tabula los tamaños de mandril de drift alternativo, está poblada para tamaños de revestimiento y no lleva filas de tubing, y 7.10 b) cubre exactamente ese caso: "pipe in sizes and masses not in Table C.24 or Table E.24 shall be tested with the alternative drift mandrels as specified in the purchase agreement." Así que en 2⅞ el propio acuerdo de compra tiene que declarar el diámetro y la longitud del mandril, la planta deriva contra eso y el tubo se marca como tubo de drift alternativo según la Sección 10. Lo que no se puede hacer es escribir "drift alternativo según la Tabla C.24" y esperar una prueba definida — esa línea no especifica nada en este tamaño. Las otras salidas de un drift apretado siguen siendo una masa más ligera, una sarta de herramientas distinta, o una conexión premium con una geometría de diámetro distinta.
La Banda de Masas Común en el Mercado
En 2⅞ existen seis masas; el mercado corre tres. 6,4/6,5, 7,8/7,9 y 8,6/8,7 lb/ft son la banda comercial, con 6,4/6,5 como la de uso general y 8,6/8,7 como el escalón habitual cuando el estallido o el colapso lo exigen. Las masas de 9,35, 10,5 y 11,5 lb/ft están catalogadas pero se piden rara vez como tubing de producción, y en L80 la columna de acabado de extremo explica parte del por qué: 10,5 y 11,5 lb/ft son solo de extremo liso, y 9,35 lb/ft es solo de extremo liso o con recalque externo (Tabla C.2, columna L80/R95, que lee P, P y PU). Ninguna de las tres puede pedirse como junta roscada y acoplada sin recalque en este grado. Más allá de eso, cuando un diseño necesita una pared de 11,18 mm en un OD de 73,02 mm normalmente ya ha pasado a un tamaño distinto o a un grado superior en lugar de a un diámetro interior de 1,994 in.
La designación doble es lo que hay que entender antes de comparar una PO con un certificado. La misma pared lleva dos números de masa — 6,4 lb/ft sin recalque y 6,5 lb/ft con recalque externo — porque la designación incluye el acabado de extremo. Las dos son de 5,51 mm de pared, 62,00 mm de ID y 9,17 kg/m de masa de extremo liso; la diferencia de 0,1 lb/ft es el metal del recalque, no un tubo distinto. Una PO que dice 6,4 y un certificado de planta que dice 6,5 no están necesariamente en conflicto — verifique la columna de acabado de extremo antes de plantearlo. Sí están en conflicto si la PO decía NU y el certificado dice EU.
El compromiso entre masa, estallido y área de flujo en todo el rango de tubing se trabaja en la guía de tamaños y selección de tubing API 5CT →. Para ajustar un tamaño y un grado a las condiciones del pozo, use el selector de grados de tubo →.
El Grado Ya Está Decidido
L80 está en una sarta de 2⅞″ porque el servicio es amargo, y su envolvente es fija: 552 MPa (80 ksi) de cedencia mínima, 655 MPa (95 ksi) de cedencia máxima, 655 MPa (95 ksi) de resistencia a la tracción mínima y una dureza media máxima de 23,0 HRC / 241 HBW (Tabla C.5 de API 5CT), templado y revenido. La temperatura mínima de revenido depende del tipo en la Tabla C.3: 566 °C (1.050 °F) para L80 Tipo 1 y L80 3Cr, y 593 °C (1.100 °F) para L80 9Cr y L80 13Cr. Lo que pesa más en tubing que en revestimiento es el tipo: la cláusula 1.3 hace que el "L80" desnudo sea aplicable a L80 Tipo 1, L80 3Cr, L80 9Cr y L80 13Cr, y en tubing la elección cambia más que la química — el 13Cr desplaza la corrección de masa que aplica la planta, cambia el compuesto de rosca y la práctica de bajada, y cambia el régimen de almacenamiento y protección de una sarta que puede pasar un monzón en un patio. La frecuencia de ensayo de dureza en L80 la fija la cláusula 9.6.3 en la misma frecuencia que el ensayo de tracción, y la Tabla C.32 pone el ensayo de tracción de L80 Tipo 1 y L80 3Cr en Label 1 ≤ 4½ en dos ensayos por lote — no por longitud. La Tabla C.35 es la tabla de frecuencia de dureza a la que apunta 9.6; el ensayo de dureza por longitud es la cláusula 9.6.4 y se aplica a C90, T95 y C110. Detalle completo del grado: revestimiento y tubing L80 API 5CT →, los criterios de aceptación de dureza en la trampa de dureza de L80 →, y las tablas de la especificación API 5CT →.
Cuándo NO Correr 2⅞″ L80
- Pozos de gas de alto caudal donde gobierna la velocidad erosional. Un diámetro de 62,00 mm es un área de flujo de 3.019 mm², y no se puede comprar área de flujo de vuelta dentro de un OD fijo de 73,02 mm. Por encima del caudal en que la velocidad se acerca al límite erosional la respuesta es 3½″ o mayor, no una pared de 2⅞″ más ligera.
- Sartas profundas donde la tracción de la conexión gobierna antes que la del cuerpo del tubo. El pin sin recalque de 6,4 lb/ft se corta en una pared de 5,51 mm sin metal añadido. Cuando el peso suspendido se acerca a la capacidad de la conexión y no a los 645 kN de cedencia del cuerpo del tubo, la respuesta es EU o una conexión premium, no más grado.
- Pozos dominados por CO₂. El L80 Tipo 1 es carbono-manganeso sin cromo mínimo; cuando la presión parcial de CO₂ manda en la tolerancia a la corrosión, la especificación es L80-13Cr o una CRA superior →.
- Servicio hermético a gas con rosca redonda API. La rosca redonda API de 8 y de 10 hilos sella sobre el compuesto de rosca atrapado en la hélice de la rosca; no hay superficie de sello metal-metal en la conexión, que es la barrera sobre la que normalmente se construye una calificación de hermeticidad al gas. Si la terminación tiene que contener gas a través de la conexión, esa decisión es premium con independencia de la masa y del grado.
- Un anular de 4½″ ya probado marginal. Si la tabla de holguras de arriba lo deja dentro de la banda de tolerancia del acoplamiento, la respuesta honesta es una sarta más pequeña o una conexión premium a ras — no un acoplamiento regular con una nota en el procedimiento de bajada.
Orden de Compra: la Especificación Completa 2⅞″ L80
Siete líneas. Las primeras cuatro son donde están los errores.
- Tamaño y masa: "2⅞″, 6,5 lb/ft" — la masa es obligatoria, fija la pared, el ID, el drift y todas las capacidades de presión.
- Acabado de extremo: "EUE" o "NU" — escrito como acabado de extremo, nunca como "8RD", que en este tamaño no distingue el recalque externo de 8 TPI del sin recalque de 10 TPI.
- Clase de acoplamiento: "regular" o "holgura especial" — una línea separada del acabado de extremo, y la Tabla 4 lo trata así, listando los acoplamientos regulares con bisel especial y los acoplamientos de holgura especial como puntos suministrados por el comprador por derecho propio. El silencio selecciona regular, y el fabricante cumple si embarca acoplamientos de 93,17 mm contra una orden que necesitaba 87,88 mm.
- Grado con tipo: "L80 Tipo 1" o "L80 13Cr" — el "L80" desnudo abarca cuatro tipos bajo la cláusula 1.3 y no identifica un producto.
- Drift: "drift estándar según API 5CT 7.10 y Tabla C.23; drift alternativo no aplicado" — una línea que cierra la suposición de la regla plana y mete el re-drift de 1,1 m posterior al apriete dentro del alcance de inspección.
- Range y proceso: Range 2 salvo que la terminación exija otra cosa; sin costura o soldado eléctricamente, declarado, ya que la Tabla 4 — Información suministrada por el comprador (Tubing) — lo lista como información que el fabricante debe obtener del comprador.
- Protección y documentación: protectores de rosca colocados en ambos extremos, compuesto de almacenamiento especificado, certificado de planta EN 10204 3.1 como mínimo y 3.2 cuando el proyecto o el mercado lo exijan.
Tres verificaciones a la recepción atrapan casi todo lo que sale mal aquí. Calibre el OD del acoplamiento contra la clase pedida — 88,90, 93,17 o 87,88 mm, con ±1 % en regular y ±0,38 mm en holgura especial. Confirme que el acabado de extremo del certificado concuerda con la designación de masa, de modo que una entrada de 6,5 lb/ft no quede al lado de una descripción NU. Y confirme que la declaración de drift cita la Tabla C.23, y no un ID nominal menos un octavo de pulgada.
Preguntas Frecuentes
¿Cuál es el diámetro de drift del tubing de 2 7/8?
Depende de la masa, y no es el diámetro interior menos un octavo de pulgada. La Tabla C.23 de API 5CT fija el drift del tubing como el diámetro interior d menos 2,38 mm (3/32 in.) para los tamaños Label 1 hasta 2 7/8 inclusive, de modo que una junta de 6,4 lb/ft con un ID de 62,00 mm (2,441 in.) tiene un drift de 59,62 mm (2,347 in.). La de 7,8 lb/ft da 56,62 mm (2,229 in.), la de 8,6 lb/ft da 55,00 mm (2,165 in.) y la de 9,35 lb/ft da 53,36 mm (2,101 in.). Si aplica la regla plana de un octavo de pulgada en este tamaño, planificará contra 2,316 in., que queda 0,031 in. por debajo.
¿Cuál es el OD del acoplamiento en tubing 2 7/8 EUE?
Hay tres respuestas en este tamaño y una orden de compra tiene que elegir una. Un acoplamiento regular sin recalque (NU) mide 88,90 mm (3,500 in.) según la Tabla C.29 de API 5CT. Un acoplamiento regular con recalque externo (EU) mide 93,17 mm (3,668 in.) según la Tabla C.30, y un acoplamiento EU de holgura especial mide 87,88 mm (3,460 in.) en esa misma tabla. Escribir solo 2 7/8 EUE selecciona por defecto el acoplamiento de 93,17 mm, porque regular es lo que fabrica el fabricante salvo que se especifique la holgura especial por separado.
¿Pasará el tubing 2 7/8 EUE dentro de revestimiento de 7 pulgadas?
Sí, con un margen amplio. Una sarta de revestimiento de 7 in. y 26 lb/ft tiene un drift API de 156,24 mm (6,151 in.), y un acoplamiento EU regular de 93,17 mm deja 31,5 mm (1,24 in.) de holgura radial. La cuestión de la holgura solo se vuelve real dentro de revestimiento de producción de 5 1/2 in. y 4 1/2 in., y resulta decisiva en 4 1/2 in. de pared gruesa, donde una sarta de 13,5 lb/ft tiene un drift de 96,38 mm y un acoplamiento EU regular deja solo 1,6 mm por lado antes de aplicar las tolerancias.
¿API 5CT exige una prueba de drift en tubing, o el drift es un punto de la orden de compra?
API 5CT lo exige. La cláusula 7.10 establece que cada longitud de tubo debe someterse a prueba de drift en toda su longitud, y que las dimensiones del drift deben cumplir la Tabla C.23 o la Tabla E.23. El drift en tubing estándar es por tanto un requisito de la especificación con un mandril de tamaño fijo, no algo que aporte la orden de compra. El único punto donde la orden de compra entra legítimamente es el drift alternativo, que la Tabla 5 enumera como requisito opcional que el comprador puede especificar bajo 7.10; y como la Tabla C.24 tabula mandriles alternativos solo para tamaños de revestimiento, en tubing de 2 7/8 la dimensión del mandril debe escribirse en el acuerdo de compra bajo 7.10 b), y el tubo se marca en consecuencia según la Sección 10.
¿El tubing de 2 7/8 y el de 3 1/2 usan la misma deducción de drift?
No, y este es el error que más se repite en estos dos tamaños. La Tabla C.23 de API 5CT deduce 2,38 mm (3/32 in.) del diámetro interior para los tamaños Label 1 hasta 2 7/8 inclusive, y 3,18 mm (1/8 in.) para los tamaños por encima de 2 7/8 hasta 8 5/8. 2 7/8 es el último tamaño de la banda de deducción menor y 3 1/2 es el primero de la banda mayor, de modo que una sola regla plana aplicada a ambos tamaños será incorrecta en uno de los dos.
¿Cuándo debo pedir acoplamientos de holgura especial en tubing de 2 7/8?
Cuando el espacio anular entre el acoplamiento y el drift del revestimiento es demasiado pequeño para las condiciones de bajada, con mayor frecuencia dentro de revestimiento de producción de 4 1/2 in. o de 5 1/2 in. de pared gruesa, o donde líneas de control, sartas capilares o un mandril de gas lift comparten el anular. La holgura especial es una línea de la orden de compra separada del acabado de extremo NU o EU, y no está disponible en todos los tamaños — API 5CT lista un diámetro de acoplamiento de holgura especial en tubing de 2 3/8, 2 7/8 y 3 1/2, pero la columna está en blanco en 4 y 4 1/2.
¿Qué masa de tubing 2 7/8 L80 debo pedir?
La banda comercial va de 6,4 a 8,6 lb/ft sin recalque (6,5 a 8,7 lb/ft con recalque externo), y 6,4/6,5 lb/ft es la de uso general — 5,51 mm de pared, 62,00 mm de ID, 59,62 mm de drift. Pida una más pesada solo cuando el diseño a estallido, colapso o tracción lo exija, porque cada escalón cuesta diámetro interior: la de 8,6 lb/ft baja el drift a 55,00 mm (2,165 in.), lo que puede excluir herramientas que sí pasan por la pared más ligera. La escalera completa de masas y el compromiso entre estallido y área de flujo se exponen en la guía de tamaños y selección de tubing API 5CT.
¿Por qué se vuelve a hacer el drift a mi tubing 2 7/8 después de colocar los acoplamientos?
Porque la cláusula 7.10 de API 5CT lo exige cuando el tubo fue sometido a prueba de drift en toda su longitud antes de colocar los acoplamientos. La prueba de drift puede hacerse con extremo liso o en condición roscada, y 7.10 dice que si el tubo ha sido sometido a prueba de drift en toda su longitud antes de la instalación del acoplamiento, también debe someterse a prueba de drift en un mínimo de 1,1 m (42 in.) desde el extremo acoplado después del apriete a potencia, ya que el propio apriete puede llevar el diámetro interior del pin por debajo del drift. Una junta que pasó el drift de longitud completa como tubo de extremo liso no es por tanto automáticamente una junta que pasa después del roscado y el acoplamiento, y esta es una de las verificaciones que conviene nombrar explícitamente a un inspector tercero en la planta.