Bajo la Especificación API 5CT, 11.ª Edición (diciembre de 2023, con la Errata 1 de mayo de 2024), el Grado L80 abarca cuatro tipos — L80 Tipo 1, L80 3Cr, L80 9Cr y L80 13Cr (cláusula 1.3) — que comparten un mismo campo mecánico: 552 MPa (80 ksi) de límite elástico mínimo, 655 MPa (95 ksi) de límite elástico máximo, 655 MPa (95 ksi) de resistencia a la tracción mínima y una dureza media máxima de 23,0 HRC / 241 HBW (Tabla C.5). Esa cifra de dureza es un requisito de API 5CT, y la nota c de la Tabla C.5 la convierte en una media máxima y no en un techo plano por indentación; 6.7.1 a) 1) fija 24,0 HRC como el rechazo por indentación individual.
ZC Steel Pipe suministra revestimiento API 5CT de 4½″ a 20″ y tubing de 1,050″ a 4½″, sin costura y soldado eléctricamente, hacia África Occidental y del Norte, Oriente Medio, América del Sur y el Sudeste Asiático.
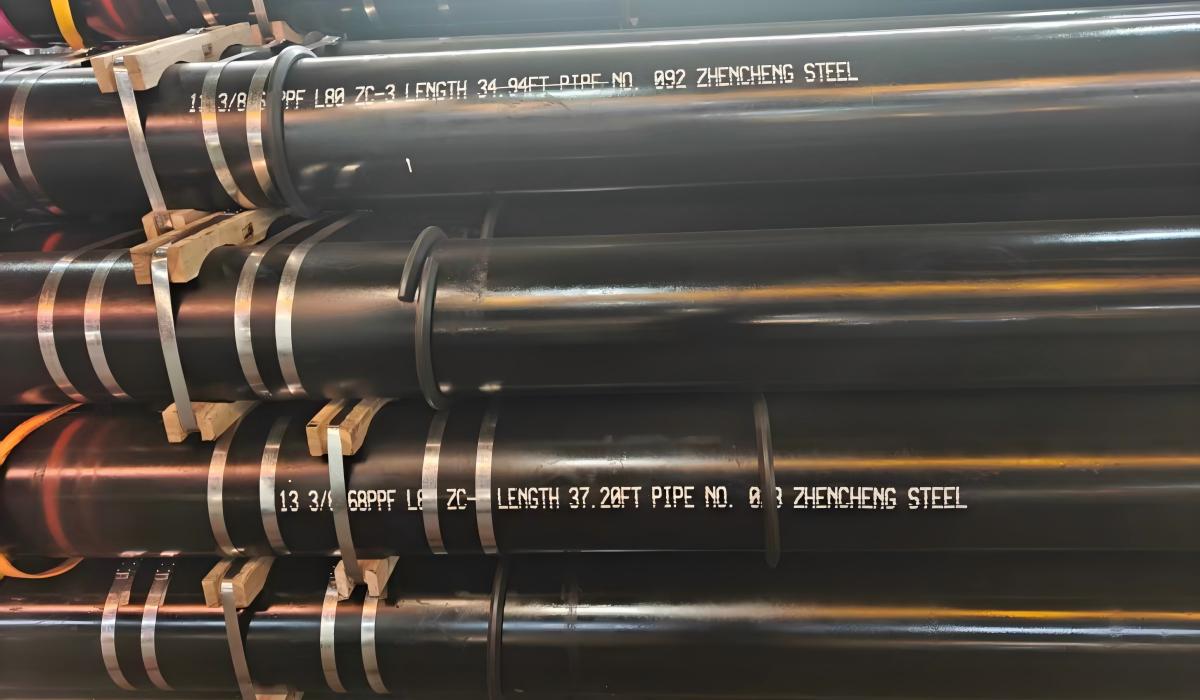
Estarcido del cuerpo que dice 13 3/8 68PPF L80 ZC-3 con longitud y número de tubo: la identidad del grado es legible, pero el estarcido no le dice el tipo.
Por qué "L80" a secas en una orden de compra es ambiguo
La cláusula 1.3 dice: "cuando el símbolo L80 se usa solo, es aplicable a los Grados L80 Tipo 1, L80 3Cr, L80 9Cr y L80 13Cr". La norma no dice que el L80 a secas corresponda por defecto al Tipo 1: dice que el L80 a secas abarca los cuatro.
La Tabla 1 de la cláusula 4.2.1 enumera lo que el fabricante "deberá obtener del comprador" antes de que el pedido avance, e incluye grado y tipo cuando corresponda junto a sin costura o soldado eléctricamente. Una orden de compra que solo diga "API 5CT L80" está incompleta frente a la Tabla 1, y la laguna tiene que cerrarse antes de laminar la primera colada — en el acuse de recibo del pedido si no se cerró en la orden. El acuse de recibo es el último momento barato para detectarlo.
Lo que vemos en los pedidos de L80: la corrección que más a menudo planteamos en las consultas OCTG entrantes es la falta del tipo de L80. Llega como "revestimiento L80, servicio ácido, BTC" con un diámetro exterior y un peso. Respondemos con tres preguntas antes de cotizar — tipo, sin costura o soldado eléctricamente, y qué requisitos suplementarios — porque esas líneas cambian la acería, el precio y el plazo de entrega, y ninguna puede arreglarse después en el certificado. En el revestimiento de 13⅜″ 68 ppf L-80 ZC-3 que enviamos a Egipto el tipo quedó fijado en la fase de consulta; en una primera consulta de la misma región normalmente no es así.
Los cuatro tipos de L80, lado a lado
| L80 Tipo 1 | L80 3Cr | L80 9Cr | L80 13Cr | |
|---|---|---|---|---|
| Cromo (Tabla C.4) | 1,50 % máx., sin mínimo | 2,50–3,90 % | 8,00–10,00 % | 12,00–14,00 % |
| Proceso, Tabla C.3 col. 3 | S o EW | S | S | S |
| Tratamiento térmico, Tabla C.3 col. 4 | Q | Q | Q (puede templarse al aire) | Q (puede templarse al aire) |
| Temp. mín. de revenido, Tabla C.3 col. 5 | 566 °C (1.050 °F) | 566 °C (1.050 °F) | 593 °C (1.100 °F) | 593 °C (1.100 °F), nota al pie j → 5.2.3 |
| Definición de lote | 9.2.1 — pueden agruparse coladas | 9.2.1 — pueden agruparse coladas | 9.2.2 — una sola colada | 9.2.2 — una sola colada |
| Ambiente previsto (clasificación ZC, no un concepto de API 5CT) | servicio con presencia de H₂S | corrosión por CO₂ | corrosión por CO₂ | corrosión por CO₂ |
| Código de color (10.4) | rojo + banda marrón | rojo + banda blanca | rojo + marrón + dos amarillas | rojo + marrón + amarilla |
Dos filas trabajan más que la del cromo. Solo el Tipo 1 puede ser soldado eléctricamente — la Tabla C.3 deja los tres tipos al cromo como exclusivamente sin costura, de modo que en cuanto usted escribe 3Cr o superior, una acería sin ruta sin costura no puede ni cotizar el cuerpo del tubo. Y la definición de lote se parte en el 9Cr: bajo 9.2.1 un lote de Tipo 1 o 3Cr puede agrupar varias coladas mediante un procedimiento documentado, mientras que 9.2.2 exige que un lote de 9Cr o 13Cr proceda de una sola colada. Cuando una especificación de proyecto liga la aceptación a la trazabilidad por colada, eso importa más que el contenido de aleación. La celda de revenido del 13Cr lleva una nota al pie que las otras tres no tienen: la nota al pie j de la Tabla C.3 remite a 5.2.3, que dice "Revenir el Grado L80 13Cr a una temperatura inferior a 620 °C (1.150 °F) solo estará permitido si todo el producto satisface 6.3, 6.4.4, 6.5.2 y 9.7". Léalo como una condición, no como una nota. La Tabla C.3 fija 593 °C como mínimo de columna, pero cualquier 13Cr revenido entre 593 °C y 620 °C solo es conforme si ha sido ensayado a impacto según 9.7 — el único punto de API 5CT en el que el ensayo de impacto pasa a ser obligatorio en un L80 sin que A.9 (SR 16) figure en la orden de compra. El L80 3Cr es nuevo en la 11.ª Edición, razón por la cual cualquier tabla de L80 con tres tipos está desfasada; para el argumento de selección entre tipos vea L80 Tipo 1 vs 13Cr vs 9Cr →.
El error de la competencia que conviene comprobar antes de cotizar: hay páginas de L80 bien posicionadas que llevan una tabla de composición desplazada una columna. La señal es una fila de L80 Tipo 1 que dice Cr ≤0,25 / Ni ≤0,25 / Mo ≤0,35. La Tabla C.4 da al L80 Tipo 1 un máximo de cromo de 1,50 % y no fija ningún límite de molibdeno; 0,25 % es la cifra del níquel, dos columnas a la derecha del Cr máx. pasada la columna del Nb, y 0,35 % es la del cobre, la columna siguiente. El valor del níquel ha aterrizado en la columna del cromo y el del cobre en la del molibdeno. Esas mismas tablas imprimen el carbono mínimo de 0,15 % del L80 13Cr como si fuera un máximo, invirtiendo un rango en un techo. Una tabla que muestre tres tipos de L80 en lugar de cuatro es anterior a la 11.ª Edición; una celda de cromo en blanco frente al Tipo 1 es una señal más débil, porque es igual de probable que sea un raspado desplazado de columna — nuestra propia extracción de la Tabla C.4 dejó caer ese mismo 1,50 % una vez, y la corrección está registrada en el archivo fuente.
Propiedades mecánicas
| Propiedad (Tabla C.5) | Los cuatro tipos de L80 |
|---|---|
| Alargamiento total bajo carga, % | 0,5 |
| Límite elástico mínimo | 552 MPa (80 ksi) |
| Límite elástico máximo | 655 MPa (95 ksi) |
| Resistencia a la tracción mínima | 655 MPa (95 ksi) |
| Dureza máxima | 23,0 HRC / 241 HBW |
| Variación de dureza admisible | no especificada |
La banda de fluencia de 103 MPa (15 ksi) es el sentido del grado: permite al diseñador de la sarta tratar 552 MPa como un suelo sin dar por supuesto que el tubo es 200 MPa más resistente. Fíjese en lo que falta: el L80 no lleva variación de dureza admisible, porque la cláusula 6.8 está acotada únicamente a C90, T95, C110 y Q125. Escala completa y química: tablas de especificación API 5CT →. Para asociar un grado a las condiciones del pozo, use el selector de grado de tubo →.
Composición química, fracción másica %
Límites de la Tabla C.4. "No restringido" significa que API 5CT no fija límite para ese elemento en ese grado; no significa cero. La propia Tabla C.4 imprime un guion en esas celdas: lea el guion como sin límite, nunca como cero.
| Elemento | L80 Tipo 1 | L80 3Cr | L80 9Cr | L80 13Cr |
|---|---|---|---|---|
| C | 0,43 máx. | 0,30 máx. | 0,15 máx. | 0,15–0,22 |
| Mn | 1,90 máx. | 1,20 máx. | 0,30–0,60 | 0,25–1,00 |
| Si | 0,45 máx. | 0,45 máx. | 1,00 máx. | 1,00 máx. |
| P | 0,030 máx. | 0,020 máx. | 0,020 máx. | 0,020 máx. |
| S | 0,030 máx. | 0,010 máx. | 0,010 máx. | 0,010 máx. |
| Cr | 1,50 máx. | 2,50–3,90 | 8,00–10,00 | 12,00–14,00 |
| Mo | no restringido | no restringido | 0,90–1,10 | no restringido |
| Ni | 0,25 máx. | 0,25 máx. | 0,50 máx. | 0,50 máx. |
| Cu | 0,35 máx. | 0,35 máx. | 0,25 máx. | 0,25 máx. |
| Nb | no restringido | 0,30 máx. | no restringido | no restringido |
Tres celdas causan casi todas las discusiones. El L80 Tipo 1 tiene un máximo de cromo de 1,50 % — un límite, no una ausencia, y por eso 0,9 % de Cr en un análisis de colada de Tipo 1 es conforme. El carbono del L80 13Cr es un rango, no un techo: por debajo de 0,15 % el temple no produce una estructura totalmente martensítica y es improbable que el tubo alcance su suelo de resistencia. Y el molibdeno del 9Cr es un rango, 0,90–1,10 %, no un techo: una página de L80 muy copiada imprime "Mo ≤0,50" en esa celda, y un 9Cr con 0,5 % de Mo no es un 9Cr. Compruebe también que la tabla que tiene delante es una tabla de L80 y no una tabla de 13Cr con encabezado de L80: al menos una página bien posicionada publica una sola composición con 12–14 % de cromo bajo un encabezado que cubre los cuatro tipos, lo que entrega al lector la química del 13Cr como si fuera la del Tipo 1. La nota a permite que el carbono del L80 Tipo 1 suba a 0,50 % máximo si se templa en aceite o en polímero — lo que importa, porque el carbono es la entrada de las ecuaciones de templabilidad de 6.10.4.
Ruta de fabricación: qué cambia cuando el L80 Tipo 1 es soldado eléctricamente
La cláusula 5.1 exige que el tubo se fabrique por el proceso sin costura o por soldadura eléctrica "como se muestra en la Tabla C.3 ... y como se especifique en el acuerdo de compra". Para el L80 Tipo 1 ambas rutas están abiertas, y elegir EW arrastra tres requisitos que no aplican al sin costura.
Evaluación metalográfica de la zona de soldadura (9.11). Para los Grados EW J55, K55, N80, L80 Tipo 1, R95, P110 y Q125, la zona de soldadura eléctrica se evalúa metalográficamente al inicio de la soldadura para cada tamaño, de nuevo al menos cada 4 horas durante la soldadura y tras cualquier interrupción sustancial, tomando las muestras antes del tratamiento térmico cuando corresponda. El fabricante debe disponer de criterios objetivos de aceptación; pídalos, porque la norma exige que existan pero no los publica.
Ensayo de aplastamiento (6.13). Todo producto soldado eléctricamente se somete a ensayo de aplastamiento según la Tabla C.17, que para el L80 Tipo 1 con D/t entre 9 y 28 fija la distancia entre placas en D × (1,074 − 0,0194 × D/t).
Declaración del tratamiento térmico de la costura (12.3 q). El certificado indica la temperatura mínima de tratamiento térmico de la costura, o las palabras "sin tratamiento térmico de costura" — la comprobación de una línea más rápida en un certificado de L80 EW.
Comprobación de aplastamiento calculada — 7″ 26,00 lb/ft EW L80 Tipo 1
Tomando OD = 177,80 mm (7,000 in.) y espesor de pared = 9,19 mm de la Tabla C.18:
- D/t = 177,80 ÷ 9,19 = 19,35, dentro de la banda de 9 a 28 que la Tabla C.17 especifica para el L80 Tipo 1
- Distancia entre placas = 177,80 × (1,074 − 0,0194 × 19,35) = 177,80 × 0,6986 = 124,2 mm (4,89 in.)
La probeta debe alcanzar esa separación sin fallar. La banda es un límite real: 7″ a 57,10 lb/ft (22,22 mm de pared) da D/t = 8,00, fuera del rango de L80 de la Tabla C.17. El L80 Tipo 1 EW también puede acogerse a A.12 (SR 40), que prohíbe la rebaba interior, limita la ranura interior de soldadura a 0,38 mm (0,015 in.) y exige UT de la costura frente a las Tablas C.38 y C.39.
En el L80, el enderezado es un control metalúrgico, no un control de forma
La cláusula 5.3.3 existe específicamente para el Grado L80, y es la cláusula que más a menudo falta en las descripciones de los vendedores:
Cuando el enderezado sea necesario, el producto puede enderezarse en caliente por rodillos o enderezarse en frío. Si se endereza en caliente por rodillos, la temperatura mínima a la salida del enderezado por rodillos deberá ser de 480 °C (900 °F), salvo que se especifique una temperatura mínima superior en el acuerdo de compra. Si se endereza en frío por rodillos, el producto deberá someterse a alivio de tensiones tras el enderezado. La temperatura mínima para el alivio de tensiones deberá ser de 480 °C (900 °F). Para el enderezado por prensa, véase 5.3.6.
Dentro de ese párrafo hay dos palancas. La temperatura de salida de 480 °C es un suelo que el comprador puede elevar — la Tabla 2 la lista frente a 5.3.3 como opción especificada por el comprador. Y la ruta en frío no es un sustituto gratuito: el alivio de tensiones posterior es obligatorio, y bajo 5.5.1 e) el enderezado en frío es un proceso que requiere validación salvo que el producto se trate térmicamente después, exigiendo 5.5.2 que esa validación verifique las propiedades de tracción, impacto y dureza en el centro y en ambos extremos.
El razonamiento detrás de esa cláusula es la tensión residual — la norma enuncia el requisito, no la justificación. El enderezado en frío por rodillos deja un campo de tensiones bloqueado que se suma a la carga aplicada en servicio, y en un ambiente de carga de hidrógeno esa tensión de tracción adicional contribuye a la susceptibilidad al agrietamiento. El enderezado por prensa se trata en 5.3.6, donde el alivio de tensiones solo se exige cuando la deformación máxima de fibra supera un valor establecido durante la validación. Pregunte qué ruta se usó y a qué temperatura — ninguna es visible en el tubo terminado —, y tenga en cuenta que 9.4.1, a efectos de la frecuencia de ensayo de tracción, trata un alivio de tensiones a menos de 55 °C (100 °F) de la temperatura final de revenido — 30 °C (50 °F) para el L80 13Cr — como un tratamiento térmico por derecho propio.
Qué significa realmente 23,0 HRC
La cláusula 6.7.1 a) 1) fija dos criterios de aceptación para el L80, y el segundo es el que desaparece cuando se resume la cláusula:
Para el L80, cualquier número de dureza media que no exceda 23,0 HRC (dureza Rockwell escala C) será aceptable. Si cualquier número de dureza de una sola indentación excede 24,0 HRC, la longitud o pieza será rechazada.
La nota c de la Tabla C.5 confirma el planteamiento: "Para los ensayos de dureza a través del espesor de los Grados L80, C90, T95 y C110, los requisitos expresados en escala HRC son números de dureza media máxima". Así pues, 23,0 HRC gobierna la media de un recorrido a través del espesor y el umbral de rechazo por indentación es 24,0 HRC. Una lectura individual de 23,4 HRC en un recorrido por lo demás conforme no es una no conformidad bajo API 5CT, y un "rechace toda lectura por encima de 23 HRC" en un procedimiento de inspección genera discusiones que la norma no respalda.
Una segunda corrección va en sentido contrario. La cláusula 6.7.1 c) permite alterar los números de dureza media máxima por acuerdo entre comprador y fabricante sobre la base de ensayos de SSC — pero se titula "Grados C90 y T95—Requisitos alternativos de dureza máxima" y no alcanza al L80, de modo que para el L80 la media de 23,0 HRC no es negociable dentro de API 5CT. Si un lote falla, 9.6.13 da al L80 su propia ruta de reensayo: dos longitudes adicionales del mismo lote, del mismo extremo que la probeta original, y si todos los reensayos son conformes se acepta el lote salvo la longitud fallida; 9.6.19 permite que los lotes rechazados se vuelvan a tratar térmicamente y se ensayen de nuevo como lotes nuevos.
El error de atribución que cuesta dinero en el patio: el techo de 23,0 HRC / 241 HBW del L80 es un valor de la Tabla C.5 de API 5CT. Páginas de la competencia posicionadas para este grado imprimen 22 HRC como el límite de especificación del L80, sustituyendo el requisito de API por la cifra de otro documento sin declararlo. Un inspector que aplique 22 HRC como criterio API rechaza tubo que sí cumple API 5CT. Sea cual sea el límite que imponga la especificación de su proyecto, etiquételo como tal y manténgalo separado del criterio API: dos documentos, dos responsables. Para la selección de materiales en servicio con H₂S, la Precaución de la Sección 1 de API 5CT señala que "NACE MR0175/ISO 15156 ofrece directrices para la selección de materiales en ambiente de servicio ácido con H2S" — ese es el documento al que la Precaución le remite, y lo que ese documento exige es una cuestión para esa norma, no para esta.
¿Con qué frecuencia se ensaya realmente la dureza del L80?
API 5CT traza la línea justo por encima del L80. La cláusula 9.6.3 establece que, para tubo, material de acoplamiento, tochos de acoplamiento y material de accesorios de Grado L80, "el ensayo de dureza deberá realizarse con la misma frecuencia que el ensayo de tracción para cada uno de estos productos" — una base de lote. La Tabla C.35 lo sitúa en 2 ensayos por lote, a través del espesor en un cuadrante, en la posición del ensayo de tracción del cuerpo, con un tamaño máximo de lote de 200 piezas para Label 1 ≤ 4½ y 100 piezas por encima de 4½; la nota b exige que las longitudes ensayadas se seleccionen al azar y representen el inicio y el final del ciclo de tratamiento térmico. 9.6.2 añade un ensayo de control por colada: un bloque de ensayo de producto de cada probeta de tracción de control de colada se somete a ensayo de dureza a través del espesor y, puesto que 9.4.2 exige un ensayo de tracción de control por colada de acero, eso equivale a una verificación de dureza por colada.
| L80 | C90 / T95 | C110 | |
|---|---|---|---|
| Cláusula que gobierna | 9.6.3 + Tabla C.35 | 9.6.4 a) | 9.6.4 b) |
| Base | Lote | Cada longitud | Cada longitud |
| Ensayos | 2 por lote, 1 cuadrante | 1 por longitud, 1 cuadrante | 1 por extremo, 1 cuadrante |
| Tamaño máx. de lote | 100 (> 4½) / 200 (≤ 4½) | n/a | n/a |
| SR de mejora por longitud | ninguno disponible | A.19 (SR 47) | n/a |
Lea con atención la última fila. A.19 (SR 47) se titula "Frecuencia de Ensayo de Dureza en Tubo sin Recalcar—Grados C90 y T95" y exige un anillo de ensayo de ambos extremos de cada tubo; no puede invocarse para el L80. La única vía para más ensayos de dureza en un pedido de L80 es 9.6.1, que permite ensayos adicionales "según lo acordado entre el comprador y el fabricante" — y la Tabla 3 lo lista como partida de acuerdo, no como derecho. Escribirlo en la orden de compra abre una negociación; no crea una obligación.
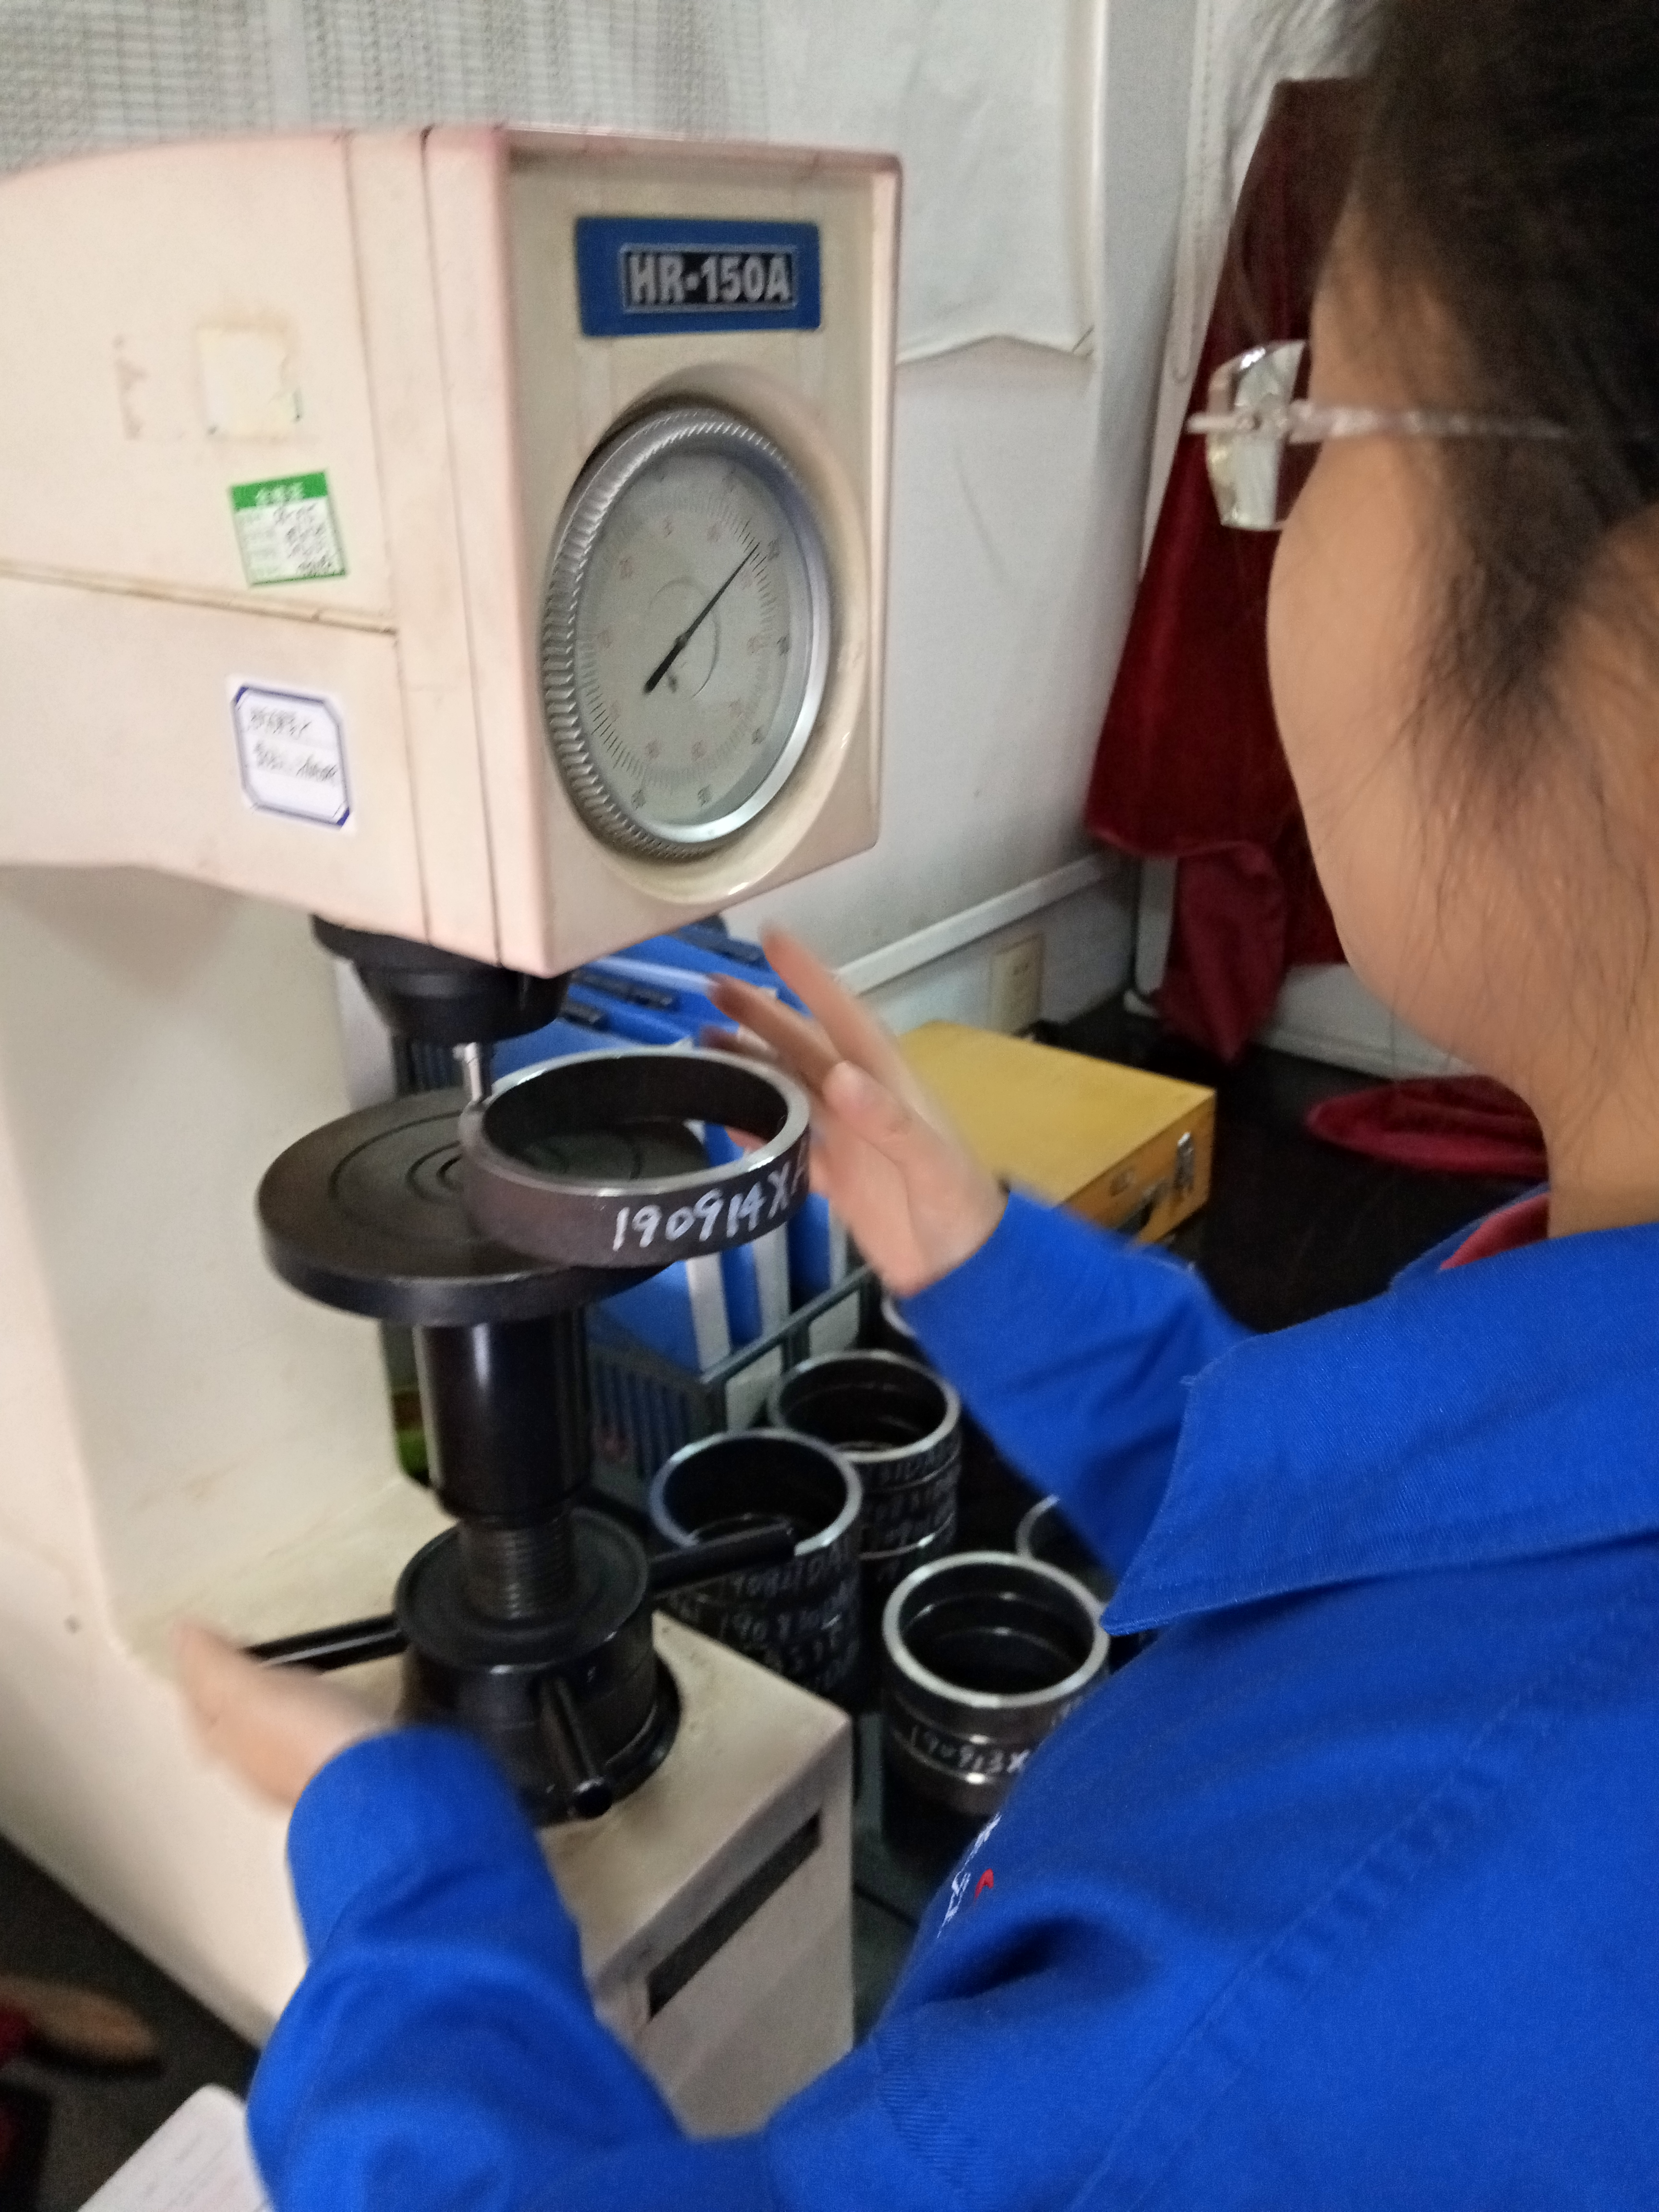
Ensayo de dureza a través del espesor sobre probetas de anillo cortadas en la posición del ensayo de tracción — bajo 9.6.3 la frecuencia sigue al lote de tracción, no al recuento de tubos.
Templabilidad previa al revenido: el mecanismo que hace alcanzable el techo
Una media de 23,0 HRC tras el revenido es fácil de conseguir simplemente sub-templando, lo que produce tubo blando que después no alcanza el suelo de 552 MPa. API 5CT cierra esa puerta con un ensayo realizado después del temple y antes del revenido. La cláusula 6.10.4 cubre N80 Tipo Q, R95, L80 Tipo 1, L80 9Cr, L80 13Cr, P110 y Q125: para cada combinación de tamaño, masa, composición química y austenización-y-temple se realiza un ensayo de dureza a través del espesor como parte de un procedimiento documentado, y los números de dureza media deben igualar o superar el valor correspondiente a un mínimo de 50 % de martensita, HRCmin = [52 × (% de carbono)] + 21. El L80 3Cr se trata aparte en 6.10.1 con sus propias ecuaciones.
Comprobación calculada, suponiendo una colada en el carbono máximo de 0,43 % de la Tabla C.4 para el L80 Tipo 1:
- 6.10.4, Ecuación (7), 50 % de martensita: HRCmin = (52 × 0,43) + 21 = 43,4 HRC en estado templado
- A.17.1 (SR 45.1), Ecuación (A.2), 90 % de martensita: HRCmin = (58 × 0,43) + 27 = 51,9 HRC en estado templado
Esa diferencia es lo que compra el SR 45.1: una transformación más completa a través del espesor y, por tanto, una microestructura revenida uniforme en lugar de una mixta que promedia hasta la dureza correcta. La Tabla 2 lista A.17 (SR 45) como especificado por el comprador, así que en L80 Tipo 1 de pared gruesa es una de las pocas palancas sobre la uniformidad del temple que una orden de compra puede accionar realmente.
Dos cláusulas que deciden las inspecciones de recepción: 6.12 y 8.2
Condición superficial, solo 9Cr y 13Cr (6.12). La superficie interna "deberá estar libre de cascarilla tras el tratamiento térmico final"; todo el tubo se entrega con la superficie interna granallada o decapada a Sa 2½ de ISO 8501-1; y el granallado "deberá realizarse con acero inoxidable, granalla de óxido de aluminio u otros medios de granallado que no causen contaminación superficial por hierro". Plantee la cuestión del medio abrasivo en la fase de consulta, porque no es visible en el tubo terminado: granallar un tubular al cromo con granalla de acero al carbono incrusta hierro libre en el interior, que se oxida e inicia picaduras justo en el ambiente de CO₂/cloruros para el que se compró el grado.
El L80 como grado de acoplamiento (8.2.4, 8.2.5). "El tubing Grado J55 EU deberá suministrarse con acoplamientos de holgura especial (SCC) Grado L80 Tipo 1 cuando así se especifique en el acuerdo de compra" (8.2.4), y "el revestimiento buttress de los Grados J55 y K55 deberá suministrarse con acoplamientos Grado L80 Tipo 1 cuando así se especifique en el acuerdo de compra" (8.2.5). La Tabla 2 lista los grados alternativos o tratamientos térmicos de acoplamiento, referidos a 8.2, como partida especificada por el comprador; la Errata 1 de mayo de 2024 suprimió de esa tabla una fila duplicada de grado de acoplamiento, dejando una sola línea a la que apuntar. Bajo 5.1, el material de acoplamiento "deberá fabricarse por el proceso sin costura", de modo que un acoplamiento L80 Tipo 1 es sin costura aunque el cuerpo del tubo sea soldado eléctricamente — en revestimiento K55 buttress, una mejora real que cuesta una línea de texto. Lado dimensional: acoplamientos API 5CT →.
El menú de requisitos suplementarios, acotado al L80
Los números de SR se transponen con facilidad y, como viven dentro de respuestas de FAQ, se propagan a los resúmenes de IA. La tabla siguiente está leída directamente del Anexo A de la 11.ª Edición.
| SR | Cláusula del Anexo | Qué es en realidad | ¿Disponible en L80? |
|---|---|---|---|
| SR 16 | A.9 | Ensayo de impacto (Charpy V) — hace obligatorio el ensayo de 9.7 | Sí — Tabla 2, especificado por el comprador |
| SR 44 | A.16 | Charpy V con mínimo 75 % de área de cizalladura | Sí — acotado a N80, L80 Tipo 1, L80 3Cr, C90, R95, T95, P110, Q125 |
| SR 45.1 | A.17.1 | Templabilidad, 90 % mínimo de martensita | Sí — acotado solo a L80 Tipo 1 |
| SR 48 | A.20 | END de extremos de tubo, todos los grados salvo C110 | Sí — Tabla 2 |
| SR 49 | A.21 | Medición del espesor de pared en todo el cuerpo, cobertura 100 % | Sí — Tabla 2 |
| SR 2 | A.3 | Examen no destructivo suplementario | Sí, pero Tabla 3 — acuerdo, no derecho |
| SR 40 | A.12 | Rebaba de soldadura eléctrica y END de costura, L80 Tipo 1 EW | Sí, pero Tabla 3 — acuerdo |
| SR 13 | A.8 | Acoplamientos con anillo de sellado | Sí — pero es una característica del acoplamiento, no un ensayo |
| SR 47 | A.19 | Frecuencia de ensayo de dureza, sin recalcar | No — acotado a C90 y T95 |
| SR 46 | A.18 | Ensayo de SSC | No — acotado a C90 y T95 |
Tres correcciones, porque una versión anterior de esta página las arrastraba y son frecuentes en otros sitios. El SR 16 es ensayo de impacto, no un ensayo de HIC — API 5CT 11.ª Edición no contiene ningún requisito de HIC ni referencia alguna a NACE TM0284. El SR 2 es END suplementario, no ensayo de impacto. Y el SR 13 son acoplamientos con anillo de sellado, no un barrido de dureza; no existe ningún SR de frecuencia de dureza disponible para el L80.
El SR 16 es el que cambia lo que llega. La cláusula 6.5.5 establece que para el L80 "la conformidad con los requisitos de 6.5.2 puede calificarse mediante un procedimiento documentado en lugar del ensayo, a opción del fabricante, salvo que se especifique A.9 (SR 16) en el acuerdo de compra, en cuyo caso el ensayo deberá realizarse según lo especificado en 9.7". Sin el SR 16 en la orden de compra, su L80 puede llegar sin ningún resultado de ensayo de impacto.
Requisito de impacto calculado — 7″ 26,00 lb/ft L80
El requisito empieza por la probeta, no por la fórmula. Cláusula 6.5.4: "El tamaño de probeta de ensayo de impacto que deberá seleccionarse de estas tablas es la mayor probeta de ensayo de impacto cuyo espesor de pared calculado sea menor que el espesor de pared especificado para el tubo ensayado". Con OD = 177,80 mm y t = 9,19 mm según la Tabla C.18:
- Tabla C.10, Label 1: 7 — una probeta transversal requiere una pared calculada de 15,36 mm (tamaño completo), 12,86 mm (¾ de tamaño) o 10,36 mm (½ tamaño). El tubo tiene 9,19 mm, por debajo de las tres: no puede mecanizarse ninguna probeta transversal.
- 9.7.1 toma el relevo: "Cuando no sea posible (o no esté permitido conforme a 9.7.3) ensayar utilizando alguna de estas probetas transversales, deberá usarse la mayor probeta longitudinal posible de las listadas en la Tabla C.8 ...".
- Tabla C.11, Label 1: 7 — la longitudinal requiere 11,14 mm a tamaño completo u 8,64 mm a ¾ de tamaño. Con 9,19 mm, la mayor probeta disponible es la longitudinal de ¾ de tamaño.
- Tabla 10, columna longitudinal: Cv = Ys,mín × (0,00236t + 0,02518) = 552 × (0,00236 × 9,19 + 0,02518) = 552 × 0,04687 = 25,9 J, o la Tabla C.15, la que sea mayor. La Tabla C.15 sitúa el L80 longitudinal en 40 J, de modo que gobiernan los 40 J.
- 9.7.4: el requisito para probeta subdimensionada es el requisito a tamaño completo multiplicado por el factor de reducción de la Tabla C.8 — 0,80 para ¾ de tamaño — y no puede usarse probeta subdimensionada alguna si la cifra reducida cae por debajo de 10 J. 40 × 0,80 = 32 J.
- Criterio de aceptación = 32 J, longitudinal de ¾ de tamaño, media mínima. Los mínimos por probeta individual son aparte (6.3.1).
Dos cosas que leer en esa cadena. El valor calculado sigue perdiendo frente al suelo de la tabla — 25,9 J frente a 40 J —, que es el caso normal en todo el rango de paredes de revestimiento, así que la fórmula rara vez decide nada. Y la NOTA 2 de la Tabla C.15 mantiene honesta la ruta: "El ensayo longitudinal solo se exige si el ensayo transversal no es posible". Aquí no es posible, de modo que el longitudinal no es una base más cómoda que la acería haya elegido; es la que el espesor de pared impuso.
En un espesor de pared corriente de revestimiento no puede mecanizarse ninguna probeta Charpy transversal — y eso cambia la cifra del certificado. Las páginas que citan un requisito de impacto para el L80 citan uno transversal, los 20 J de la Tabla C.14. En 7″ 26,00 lb/ft, la pared de 9,19 mm queda por debajo incluso del umbral transversal de ½ tamaño de 10,36 mm de la Tabla C.10, así que no hay probeta transversal que ensayar y la Tabla C.14 nunca aplica. 6.5.4 y 9.7.1 trasladan toda la base de aceptación al longitudinal, donde el suelo de 40 J de la Tabla C.15 y el factor de 0,80 para ¾ de tamaño de 9.7.4 aterrizan en 32 J. En la designación Label 1: 7 la ruta transversal solo se abre por encima de 15,36 mm de pared — 7″ 42,70 lb/ft, con 15,88 mm, es la fila más ligera de la Tabla C.18 que la alcanza. Un inspector que contraste un certificado de SR 16 para este tamaño frente a 20 J transversal está contrastando frente a un ensayo que no podría haberse realizado.
Servicio ácido: lo que API 5CT hace y no hace por el L80
API 5CT no califica ningún grado para servicio ácido, y lo dice. La NOTA de 6.14.1 recoge que el ensayo de SSC "tiene fines exclusivamente de control de calidad y no califica el material para ninguna aplicación específica de servicio ácido; es responsabilidad del usuario del producto asegurarse de que el producto es adecuado para la aplicación prevista". La indicación que contiene 6.14.1 es más estrecha de lo que suele citarse: "El comprador debería remitirse a NACE MR0175/ISO 15156-1 e ISO 15156-2 para orientación sobre el uso de los Grados C90, T95 y C110" — esos tres grados, no el L80. La orientación general es la Precaución de la Sección 1: "NACE MR0175/ISO 15156 ofrece directrices para la selección de materiales en ambiente de servicio ácido con H2S".
Para el L80 no hay ensayo de SSC alguno en la norma: las cláusulas 6.14 y 9.10 se titulan ambas "Ensayo de Agrietamiento por Tensión en Presencia de Sulfuros—Grados C90, T95 y C110", y el L80 queda fuera de su alcance. Lo que el L80 tiene en su lugar es la media máxima de 23,0 HRC de la Tabla C.5, el temple y revenido obligatorios de la Tabla C.3, la templabilidad previa al revenido de 6.10.4 y los controles de enderezado de 5.3.3 — controles de fabricación que limitan la dureza y restringen la microestructura revenida, sin que API 5CT declare en ningún punto para qué ambiente de servicio es apto el resultado y sin llevar consigo ningún campo de presión parcial propio. Para los límites de H₂S que apliquen a su pozo, la Precaución de API 5CT le remite a NACE MR0175 / ISO 15156. Pase las condiciones por el selector de servicio ácido → y lea selección de grado OCTG para servicio ácido → antes de fijar el grado. Tenga en cuenta además que el L80 3Cr, 9Cr y 13Cr son grados al cromo para ambientes de CO₂ y cloruros, no grados para servicio ácido, por mucho que el número de dureza compartido sugiera lo contrario.
L80 frente a N80
| L80 Tipo 1 | N80 Tipo 1 | N80Q | |
|---|---|---|---|
| Límite elástico mín. / máx., MPa | 552 / 655 | 552 / 758 | 552 / 758 |
| Resistencia a la tracción mín., MPa | 655 | 689 | 689 |
| Dureza máxima | 23,0 HRC / 241 HBW | no especificada | no especificada |
| Tratamiento térmico (Tabla C.3) | Q, revenido mín. 566 °C | normalizado o N+T, obligatorio en todo el cuerpo y toda la longitud | Q, sin revenido mínimo indicado |
| Cláusulas de ensayo de dureza | 6.7.1, 9.6.2, 9.6.3 | ninguna | ninguna |
Los dos grados comparten un suelo de fluencia y poco más. La banda de fluencia del N80 llega 103 MPa más arriba, su suelo de tracción es 34 MPa mayor y — de forma decisiva — API 5CT no fija límite de dureza para ninguno de los dos tipos de N80, de modo que no le aplica ninguna de 6.7.1, 9.6.2 ni 9.6.3. El N80Q es templado y revenido como el L80, pero la Tabla C.3 no indica temperatura mínima de revenido para el N80Q, así que la etiqueta Q+T por sí sola dice poco. Comparación completa: N80 vs L80 →.
Tamaños: bandas, no tablas
La Tabla C.18 lista 99 combinaciones de tamaño y masa de revestimiento en 15 designaciones de OD, de 4½″ (114,30 mm) a 20″ (508,00 mm), con paredes de 5,21 mm a 22,22 mm. La Tabla C.2 lista 45 combinaciones de tubing en 10 designaciones de OD, de 1,050″ (26,67 mm) a 4½″ (114,30 mm), con masas sin recalcar, con recalcado exterior y de junta integral allí donde aplique el acabado de extremo — 40 de las 45 filas llevan masa sin recalcar en kg/m, 19 masa con recalcado exterior y 6 masa de junta integral; las cinco que no tienen ninguna son filas de junta integral o solo con recalcado. Dos cosas que las tablas completas entierran:
La deducción de drift del revestimiento no es un ⅛″ plano. La Tabla C.23 la establece como tres clases deducidas de d — d − 3,18 mm (1/8″) para revestimiento por debajo de Label 1: 9⅝, d − 3,97 mm (5/32″) de 9⅝ a 13⅜, y d − 4,76 mm (3/16″) por encima de 13⅜ —, de modo que una regla plana de "1/8 de pulgada menos que el ID" subestima la deducción en 9⅝″ y por encima.
El drift del tubing está especificado, no dejado a la orden de compra. La cláusula 7.10 exige que cada longitud se someta a ensayo de drift en toda su longitud, y la Tabla C.23 da el mandril de tubing como deducción sobre d: d − 2,38 mm hasta Label 1: 2⅞, d − 3,18 mm por encima de 2⅞ hasta 8⅝, y d − 3,97 mm por encima de 8⅝ hasta 10¾ sin incluirlo. Tras el apriete a potencia, el tubing se vuelve a driftear un mínimo de 1,1 m (42 in.) desde el extremo acoplado, y el revestimiento 0,6 m (24 in.).
Tablas completas: tamaños y pesos de revestimiento → y tamaños y pesos de tubing →. Para L80 9Cr y 13Cr, multiplique la masa nominal por 0,989 — la nota c de la Tabla C.18 dice que deberá usarse, la nota b de la Tabla C.2 dice que puede. El factor está acotado a los aceros al cromo martensíticos, así que no aplica al 3Cr.
Cuándo no usar L80
- Cuando el diseño de la sarta necesita más de 655 MPa (95 ksi) de límite elástico. El máximo es un techo duro de la Tabla C.5, no un objetivo, y ningún espesor de pared lo supera. Pase a T95 o C110 y compruebe el campo con la calculadora de colapso → y la calculadora Barlow →.
- Cuando el proyecto exige un ensayo de SSC sobre el tubo. El L80 no lo tiene — 6.14 y 9.10 están acotadas a C90, T95 y C110. Si su especificación exige un resultado TM0177 en el certificado, está especificando otro grado, no un requisito suplementario.
- Cuando el proyecto exige verificación de dureza por longitud. A.19 (SR 47) no está disponible en L80 y los ensayos adicionales de 9.6.1 son partida de acuerdo. Si los datos de dureza por tubo son innegociables, C90 o T95 se los dan por cláusula.
- Cuando necesita un grado al cromo en forma soldada eléctricamente. La Tabla C.3 deja 3Cr, 9Cr y 13Cr como exclusivamente sin costura. No hay ruta EW, a ningún precio.
- En 9Cr o 13Cr cuando no puede confirmarse el medio de granallado. 6.12 exige medios que no causen contaminación superficial por hierro; si la acería no puede documentarlo, el interior que está comprando no es el que describe la cláusula.
- Cuando "L80" es todo el dato de pozo que tiene. Los cuatro tipos difieren por el ambiente previsto, y el tipo no puede elegirse a partir de un OD, un peso y una conexión.
Guía para la orden de compra
API 5CT ordena un pedido de L80 en tres niveles, y el nivel decide si una línea de su orden de compra es una obligación, un derecho o una posición de partida.
| Nivel | Dónde vive | Ejemplos en un pedido de L80 |
|---|---|---|
| El comprador debe suministrar | Tabla 1 (4.2.1) | Grado y tipo; sin costura o soldado eléctricamente; Label 1 y Label 2; conexión; longitud; cantidad; inspección por el comprador (Anexo B) |
| El comprador especifica | Tabla 2 (4.2.2) | A.9 (SR 16) impacto · A.16 (SR 44) área de cizalladura · A.17 (SR 45) martensita · A.20 (SR 48) END de extremos · A.21 (SR 49) medición de pared · temperatura mínima de enderezado en caliente por rodillos (5.3.3) · grados alternativos o tratamientos térmicos de acoplamiento (8.2) · drift alternativo (7.10) · trazabilidad (5.4.1) |
| Ambas partes acuerdan | Tabla 3 (4.2.3) | A.3 (SR 2) END suplementario · A.12 (SR 40) costura EW · ensayo de dureza adicional (9.6.1) · compuesto de rosca y almacenamiento (7.14) · certificación de acoplamientos junto con la del tubo (12.3 r) · requisitos de marcado (10) |
La trampa de compras. Una línea de orden de compra que diga:
"API 5CT L80, 9⅝″ 47,00 lb/ft, BTC, R3, servicio ácido"
está incompleta frente a la Tabla 1 por dos motivos — sin tipo y sin proceso — y "servicio ácido" no significa nada en API 5CT para este grado, porque no existe requisito de SSC ni de HIC para el L80. Lo que la acería envía, con total conformidad, es L80 Tipo 1 con dos ensayos de dureza por lote de 100 piezas, sin resultados de ensayo de impacto (calificación documentada de 6.5.5) y sin más END que la base de 9.15. Escriba en su lugar:
"API 5CT 11.ª Edición, Grado L80 Tipo 1, sin costura, 9⅝″ 47,00 lb/ft, BTC, R3. Requisitos suplementarios: A.9 (SR 16) ensayo de impacto, transversal, temperatura de ensayo estándar; A.17.1 (SR 45.1) templabilidad, 90 % mínimo de martensita; A.21 (SR 49) medición de espesor de pared, cobertura 100 % con registro por longitud; A.20 (SR 48) END de extremos de tubo. Contenido del certificado según 12.3, incluyendo 12.3 e) y 12.3 i). Enderezado según 5.3.3; indique ruta y temperatura de alivio de tensiones en el certificado."
Comprobaciones del certificado, por cláusula
La cláusula 12.2 exige una certificación para todo el producto entregado con una declaración de conformidad; 12.3 fija su contenido. Cuatro puntos a comprobar en todo certificado de L80: 12.3 b), los SR aplicables listados — si pagó el SR 16 y no está, el tubo no se ensayó; 12.3 d), grado más proceso de fabricación y tipo de tratamiento térmico, donde queda registrada la respuesta sin costura/EW; 12.3 e), la temperatura mínima de revenido permitida por el procedimiento documentado para cada lote, contrastada con la Tabla C.3 en 566 °C para Tipo 1 y 3Cr y 593 °C para 9Cr y 13Cr — y en 13Cr, comprobada dos veces, porque la nota al pie j de la Tabla C.3 le remite a 5.2.3: una cifra entre 593 °C y 620 °C solo está permitida "si todo el producto satisface 6.3, 6.4.4, 6.5.2 y 9.7", de modo que un certificado de 13Cr que muestre 600 °C está incompleto salvo que los resultados de impacto de 9.7 figuren en él; y 12.3 i), resultados de dureza incluyendo los números Rockwell y los números de dureza media, ya que una declaración de apto/no apto no es contenido de 12.3 i). En tubo EW añada 12.3 q). Los registros se conservan cinco años (12.4). API 5CT no hace referencia alguna a EN 10204, de modo que un requisito de 3.1 o 3.2 es una capa de la orden de compra o de la especificación EPC sobre la cláusula 12 — razonable exigirla, no automática. Vea la guía del certificado de calidad y EN 10204 →.
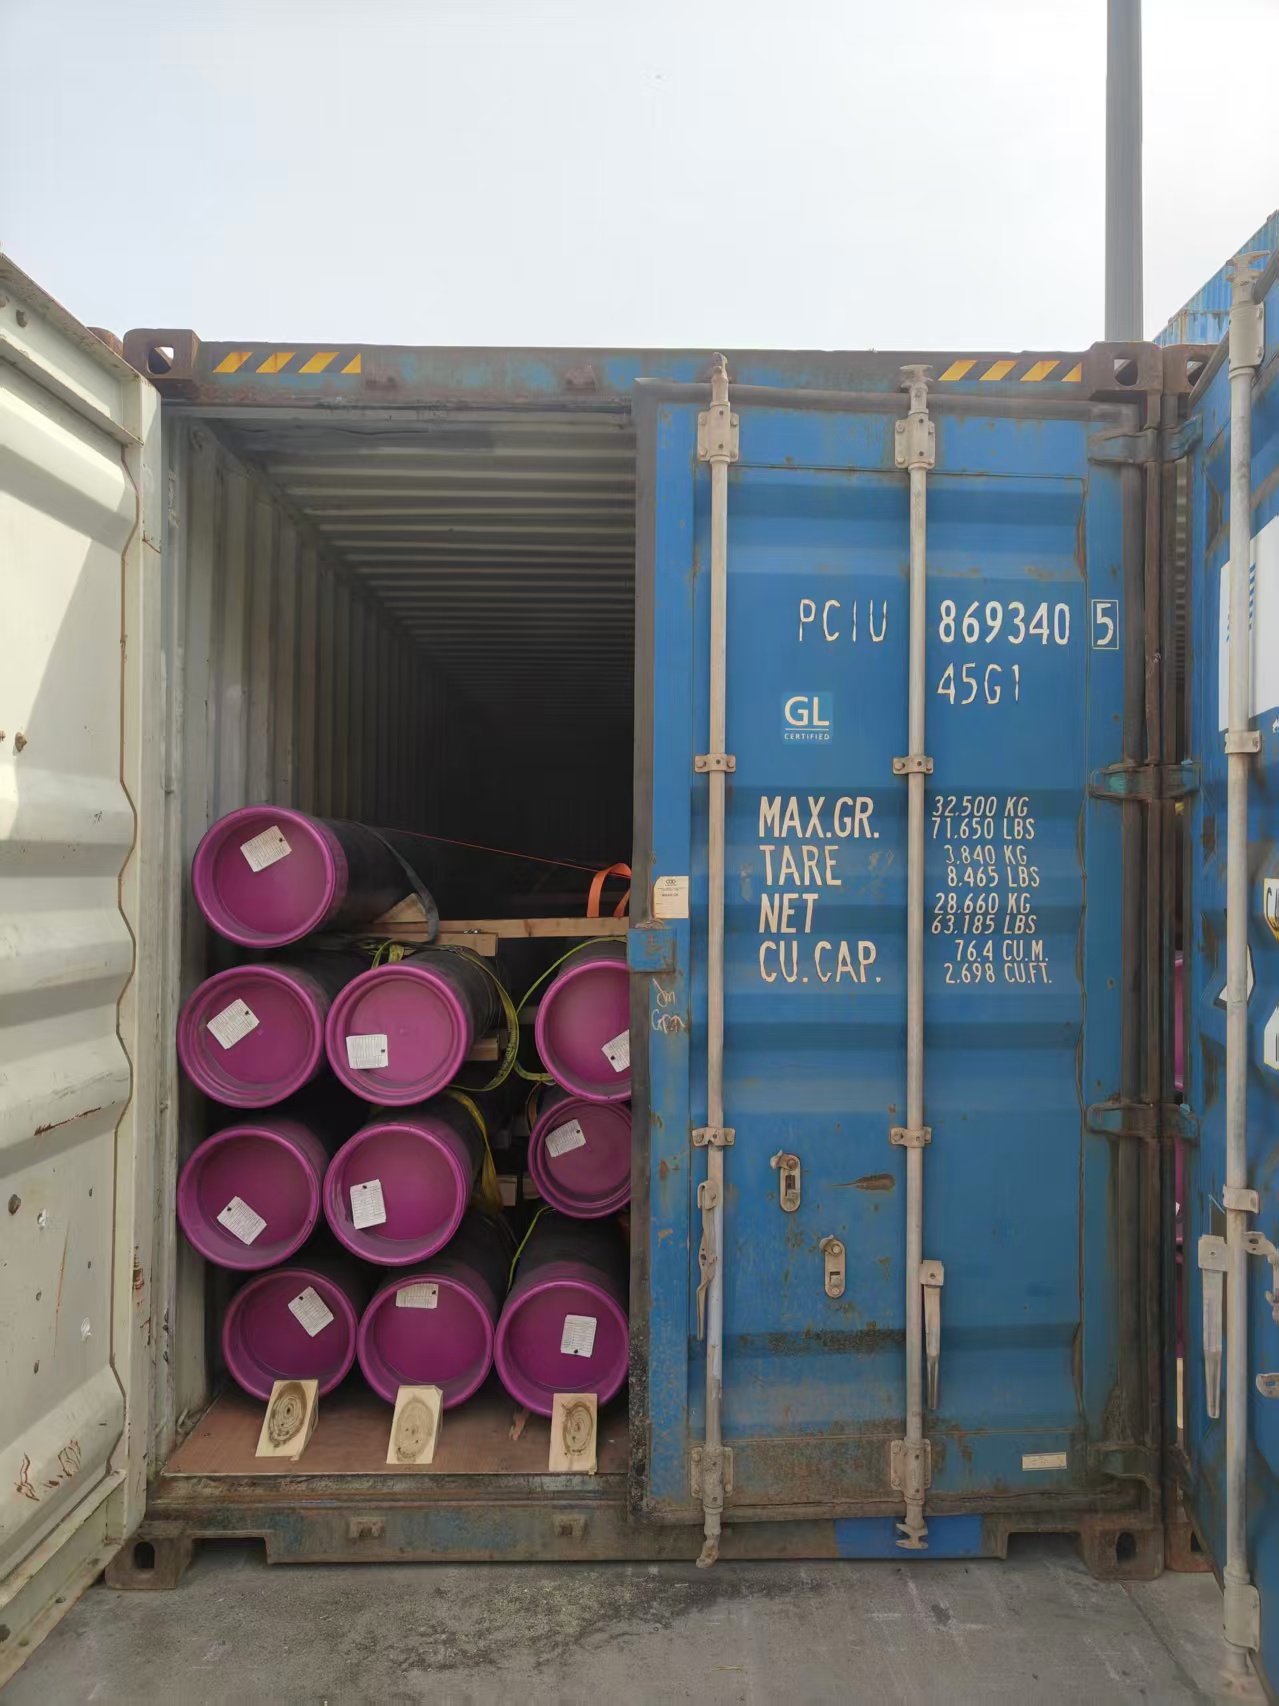
Revestimiento L80 de 13⅜″ cargado para Egipto — protectores colocados, etiquetas atadas. A estas alturas el tipo, el proceso y la lista de SR están fijados.
Lo que la inspección descubre realmente en el L80: el hallazgo que más vemos en preembarque no es dimensional ni de dureza — es 12.3 e), la temperatura mínima de revenido, ausente del certificado como línea independiente. Las acerías que fabrican L80 junto con N80Q emiten a veces desde una plantilla de certificado compartida que imprime el valor de la columna de la Tabla C.3 en lugar del mínimo permitido por el procedimiento documentado — y la Tabla C.3 no indica mínimo para el N80Q, así que el campo llega vacío. Eso es un problema de plantilla, no una exención: 12.3 e) pide la temperatura mínima de revenido permitida por el procedimiento documentado "para cada lote de revestimiento y tubing templado y revenido o normalizado y revenido (excepto material para acoplamientos y material de acoplamiento)" — la cláusula "o normalizado y revenido" arrastra al N80 Tipo 1 normalizado y revenido al alcance junto con el N80Q, de modo que ninguna de las dos rutas se libra de la línea. Cinco minutos de arreglo en la acería; quince días de correos desde un patio de tubería. En el negocio recurrente de L80 — incluido el revestimiento premium de 4½″ L80-13Cr que enviamos al norte de África — comprobamos la plantilla del certificado contra la lista de 12.3 antes de laminar la primera colada.
Preguntas Frecuentes
¿Cuántos subgrados de L80 define API 5CT?
Cuatro. La cláusula 1.3 de API 5CT 11.ª Edición establece que cuando el símbolo L80 se usa solo, es aplicable a los Grados L80 Tipo 1, L80 3Cr, L80 9Cr y L80 13Cr. El L80 3Cr se añadió en la 11.ª Edición, de modo que cualquier página o ficha técnica que siga listando tres tipos de L80 trabaja sobre la 10.ª Edición o anterior y no debe usarse para verificar una orden de compra.
¿De dónde procede el límite de dureza de 23,0 HRC del L80?
De API 5CT. Las cifras de 23,0 HRC y 241 HBW proceden de la Tabla C.5, y la nota c de esa tabla indica que, para los ensayos de dureza a través del espesor de los Grados L80, C90, T95 y C110, los requisitos en escala HRC son números de dureza media máxima. Las páginas que imprimen 22 HRC como el límite de especificación del L80 han sustituido el requisito de API por la cifra de otro documento sin declararlo, y un inspector de recepción que aplique 22 HRC como criterio de aceptación API rechazará tubo conforme.
¿Qué ocurre si una sola indentación de dureza en un tubo L80 supera 23,0 HRC?
La cláusula 6.7.1 a) 1) fija dos criterios separados. Cualquier número de dureza media que no exceda 23,0 HRC es aceptable, y una longitud o pieza se rechaza solo si una única indentación supera 24,0 HRC. Por tanto, una lectura individual de 23,4 HRC no constituye por sí sola un rechazo bajo API 5CT, siempre que la media de ese ensayo sea conforme.
¿Puede el revestimiento L80 Tipo 1 ser soldado eléctricamente en lugar de sin costura?
Sí. La columna 3 de la Tabla C.3 muestra el L80 Tipo 1 como S o EW, mientras que L80 3Cr, 9Cr y 13Cr son solo sin costura. La cláusula 5.1 exige que el proceso se especifique en el acuerdo de compra, y la Tabla 1 lista sin costura o soldado eléctricamente como información que el comprador debe suministrar. Si su orden de compra calla, ha dejado la elección en manos de la acería.
¿Qué requisito suplementario añade ensayo de impacto Charpy a un pedido de L80?
A.9 (SR 16). La cláusula 6.5.5 permite al fabricante calificar la conformidad de impacto del L80 mediante un procedimiento documentado en lugar del ensayo, salvo que se especifique A.9 (SR 16) en el acuerdo de compra, en cuyo caso el ensayo según 9.7 pasa a ser obligatorio. A.3 (SR 2) es examen no destructivo suplementario y A.8 (SR 13) son acoplamientos con anillo de sellado, de modo que ninguno de los dos es la palanca del ensayo de impacto.
¿Puedo pedir ensayo de dureza por longitud en L80 como lo reciben C90 y T95?
No a través de A.19 (SR 47), que se titula Frecuencia de Ensayo de Dureza en Tubo sin Recalcar—Grados C90 y T95 y no puede invocarse para L80. La frecuencia de dureza del L80 la fija 9.6.3 con la misma frecuencia que el ensayo de tracción, que la Tabla C.35 sitúa en dos ensayos por lote. Cualquier ensayo de dureza adicional es materia de acuerdo entre comprador y fabricante según 9.6.1 y la Tabla 3, así que hay que negociarlo, no simplemente especificarlo.
¿Exige API 5CT un ensayo de SSC en el L80?
No. Las cláusulas 6.14 y 9.10 se titulan ambas Ensayo de Agrietamiento por Tensión en Presencia de Sulfuros—Grados C90, T95 y C110, y el L80 queda fuera de su alcance. La NOTA de 6.14.1 recoge que el ensayo de SSC tiene fines exclusivamente de control de calidad y no califica el material para ninguna aplicación específica de servicio ácido, y el cuerpo de 6.14.1 remite al comprador a NACE MR0175/ISO 15156-1 e ISO 15156-2 para orientación sobre el uso de los Grados C90, T95 y C110 en concreto. La indicación general sobre selección de materiales está en la Precaución de la Sección 1, que señala que NACE MR0175/ISO 15156 ofrece directrices para la selección de materiales en ambientes de servicio ácido con H2S.
¿Qué dice API 5CT sobre el L80 como grado de acoplamiento?
Las cláusulas 8.2.4 y 8.2.5 exigen que el tubing Grado J55 EU se suministre con acoplamientos de holgura especial Grado L80 Tipo 1, y que el revestimiento buttress de los Grados J55 y K55 se suministre con acoplamientos Grado L80 Tipo 1, en ambos casos cuando así se especifique en el acuerdo de compra. La Tabla 2 lista los grados alternativos o tratamientos térmicos de acoplamiento, referidos a 8.2, como partida especificada por el comprador, y la Errata 1 de mayo de 2024 suprimió de esa tabla una fila duplicada de grado de acoplamiento, por lo que la línea que hay que citar en una orden de compra es la de grados alternativos o tratamientos térmicos.