Bajo la Especificación API 5CT, 11.ª Edición (diciembre de 2023, con la Errata 1 de mayo de 2024), el Grado P110 se define casi enteramente por una envolvente mecánica: fluencia mínima 758 MPa (110 ksi), fluencia máxima 965 MPa (140 ksi), tracción mínima 862 MPa (125 ksi), templado y revenido, sin límite de dureza y sin química más allá de 0,030 % de fósforo y 0,030 % de azufre (Tablas C.3, C.4 y C.5). Casi todos los demás requisitos que los compradores suponen automáticos en el P110 son o bien una palanca del acuerdo de compra, o bien no existen. Esta página dice qué celdas están en blanco y qué cláusula llena cada una.
ZC Steel Pipe suministra revestimiento API 5CT de 4½″ a 20″ y tubería de producción de 1.050″ a 4½″ en todo el rango de grados, sin costura y soldado eléctricamente, hacia África Occidental y del Norte, Oriente Medio, América del Sur y el Sudeste Asiático.
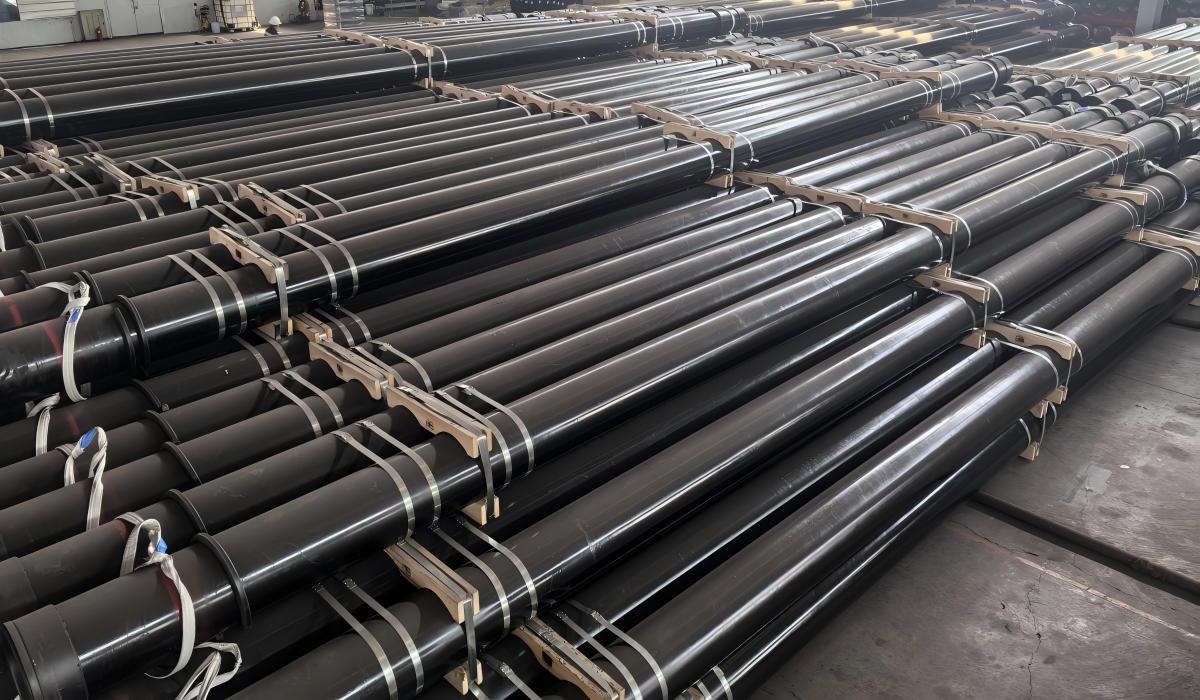
Revestimiento premium de alta resistencia apilado sobre durmientes de madera antes del flejado. Nada visible en esta fase distingue una colada de 760 MPa de una de 950 MPa — ambas son conformes.
Qué fija realmente API 5CT sobre el P110
Tres tablas soportan toda la definición del grado, y la lectura útil se hace por celda vacía.
| Celda de las Tablas C.3 / C.4 / C.5 | Valor del P110 | Qué llena el hueco |
|---|---|---|
| Proceso de fabricación (C.3 col. 3) | S o EW, notas g y h | 5.1 — EW solo cuando A.6 (SR 11) figura en el acuerdo de compra |
| Tratamiento térmico (C.3 col. 4) | Q — templado y revenido | obligatorio, sin alternativa en la columna |
| Temperatura mínima de revenido (C.3 col. 5) | en blanco | 12.3 e) — el procedimiento documentado del fabricante, declarado en el certificado |
| Química (C.4) | solo P 0,030 máx., S 0,030 máx. | la especificación de proyecto, o nada |
| Dureza máx., HRC y HBW (C.5 cols. 7–8) | en blanco | nada en API 5CT — véase la enumeración de cláusulas más abajo |
| Variación de dureza admisible (C.5 col. 10) | en blanco | 6.8 está acotada a C90, T95, C110 y Q125 |
| Alargamiento total bajo carga (C.5 col. 3) | 0,6 % | 6.2.3 — esta es la definición del punto de fluencia |
| Enderezado | 5.3.2, "No se requieren métodos específicos" | A.14 (SR 42), especificado por el comprador |
| Ensayo de impacto | 6.5.2 y Tabla 10 | 6.5.5 permite al fabricante cualificar por procedimiento salvo que se especifique A.9 (SR 16) |
Dos filas concentran casi toda la consecuencia comercial. La celda de revenido en blanco deja un certificado de P110 sin valor de columna contra el que contrastarlo, y las celdas de dureza en blanco significan que API 5CT no genera dato alguno de dureza de P110 — así que cualquier cifra de dureza citada como requisito de API en este grado ha sido importada de otro documento. Escalera completa: referencia de la especificación API 5CT →. Para ajustar un grado a las condiciones de pozo, use el selector de grados de tubería →.
Propiedades mecánicas, y el 0,6 % que define el punto de fluencia
| Propiedad (Tabla C.5) | P110 |
|---|---|
| Alargamiento total bajo carga | 0,6 % |
| Resistencia mínima a la fluencia | 758 MPa (110 ksi) |
| Resistencia máxima a la fluencia | 965 MPa (140 ksi) |
| Resistencia mínima a la tracción | 862 MPa (125 ksi) |
| Dureza máxima | no especificada |
| Variación de dureza admisible | no especificada |
La ventana de fluencia del P110 es la más ancha de los grados Q+T de alta resistencia — 207 MPa (30 ksi), empatada con el N80Q y por delante de los 172 MPa (25 ksi) del Q125 y los 70 MPa (10 ksi) del C110. (La Tabla E.5 sitúa tanto al P110 como al N80Q exactamente en 30 ksi; el 1 MPa de más que la banda SI del P110 muestra en la Tabla C.5 es un artefacto de redondeo de conversión, no una diferencia real.) El L80 va de 552 a 655 MPa (80 a 95 ksi); el C110, de 758 a 828 MPa (110 a 120 ksi). Un diseñador que trabaja con 758 MPa está diseñando al fondo de una banda dentro de la cual el tubo puede situarse en cualquier punto, y el certificado es el único lugar donde esa banda se colapsa en un número.
La columna que se salta todo el mundo es la primera. Cláusula 6.2.3: "la resistencia a la fluencia será la tensión de tracción necesaria para producir el alargamiento bajo carga especificado en la Tabla C.5, determinado mediante extensómetro" — así que en el P110 el punto de fluencia se lee a 0,6 % de alargamiento total bajo carga, no al 0,5 % que aplica del H40 al L80, ni al 0,7 % del C110 ni al 0,65 % del Q125. Dos laboratorios que lean la misma curva tensión–deformación contra valores distintos de alargamiento total bajo carga no reportarán la misma fluencia, y por eso 6.2.3 exige extensómetro y por eso la cifra de la Tabla C.5 tiene que leerse en la fila del grado que realmente se está ensayando.
El alargamiento a rotura se calcula, no se tabula por grado. Cláusula 6.2.2, Ecuación (2): e = k × (A^0,2 / U^0,9), con k = 1942,57 (625.000 en USC) y U la resistencia mínima especificada a la tracción. Calculado para 7″ 26,00 lb/ft P110, probeta de tira de 19 mm, pared de 9,19 mm según la Tabla C.18:
- A = 19,00 × 9,19 = 174,6 mm², redondeado a los 10 mm² más próximos = 170 mm²
- e = 1942,57 × 170^0,2 ÷ 862^0,9 = 1942,57 × 2,7931 ÷ 438,49 = 12,37 %, redondeado a la unidad porcentual más próxima a partir del 10 % = 12 %
La Tabla C.6 lista 12 % en la columna del P110 frente a un área de probeta de 170 mm², lo que confirma la derivación. Como U está en el denominador con 862 MPa para el P110 frente a 655 MPa para el L80, un certificado de P110 que muestra 13 % de alargamiento no es un resultado más débil que un certificado de L80 que muestra 16 %.
Composición química: la fila que está casi entera en blanco
| Elemento (Tabla C.4) | P110 sin costura | P110 EW, nota e |
|---|---|---|
| C | sin límite | sin límite |
| Mn | sin límite | sin límite |
| Mo | sin límite | sin límite |
| Cr | sin límite | sin límite |
| Nb | sin límite | sin límite |
| Ni | sin límite | sin límite |
| Cu | sin límite | sin límite |
| Si | sin límite | sin límite |
| P | 0,030 máx. | 0,020 máx. |
| S | 0,030 máx. | 0,010 máx. |
Imprimir las celdas en blanco como una fila es justamente el punto. La Tabla C.4 muestra un guion en cada una de esas posiciones, y un guion ahí significa que API 5CT no fija límite — no que el elemento esté ausente, y no cero. Compárese con la fila del L80 Tipo 1: 0,43 % de carbono máximo, 1,90 % de manganeso máximo, 1,50 % de cromo máximo, más límites de níquel, cobre y silicio. El P110 no tiene nada de eso. La nota bajo la Tabla C.4 sigue exigiendo que los elementos mostrados se reporten en el análisis de producto, así que los números aparecen en el certificado; simplemente no hay criterio contra el que contrastarlos.
La tabla de química que no se puede hacer valer. Las fichas técnicas de proveedores y las páginas agregadoras suelen mostrar una composición de P110 completa y con forma de especificación — una banda de carbono de aproximadamente 0,2 a 0,35 % es la habitual — bajo un encabezado como "composición química" o "contenido típico". Rangos de ese tipo son recetas de fábrica plausibles para un acero templado y revenido de 110 ksi. No son límites de API 5CT, porque la Tabla C.4 no restringe en el P110 nada más que el fósforo y el azufre, y la consecuencia es tajante: un ingeniero de recepción que rechace una colada con 0,38 % de carbono no tiene cláusula que citar, porque la Tabla C.4 no restringe el carbono en el P110. Un techo de carbono o de carbono equivalente — y los tubulares Q+T de alta resistencia son un sitio razonable para que una especificación de operador imponga uno — tiene que escribirse en la orden de compra y cotizarse antes de que se funda la colada. No se puede reclamar después al amparo de API 5CT.
Por qué el P110 no tiene límite de dureza — demostrado por enumeración
Toda cláusula que podría imponer un requisito de dureza nombra sus grados explícitamente, y el P110 no está en ninguna.
| Cláusula | Título o alcance | ¿P110 en alcance? |
|---|---|---|
| Tabla C.5, cols. 7–8 | dureza máxima HRC / HBW | en blanco para el P110 |
| 6.7.1 | Grados L80, C90, T95 y C110 | No |
| 6.8 | Variación de dureza—Grados C90, T95, C110 y Q125 | No |
| 6.9 | Control del proceso—Grados C90, T95, C110 y Q125 | No |
| 9.6.3 | Frecuencia de ensayo—Grado L80 | No |
| 9.6.4 | Frecuencia de ensayo…—Grados C90, T95 y C110 | No |
| Tabla C.35 | Frecuencia de ensayo de dureza | sin fila de P110 — solo L80, C90/T95, C110, Q125 |
| A.19 (SR 47) | Frecuencia de ensayo de dureza en tubo no recalcado—Grados C90 y T95 | No |
La conclusión es accionable más que meramente negativa: cualquier límite de dureza en un pedido de P110 es una superposición de la especificación de proyecto y debe etiquetarse como tal. Un inspector que levante una no conformidad contra "la dureza de API 5CT" en una junta de P110 está citando un requisito que no existe, y el fabricante se lo dirá.
Hay un lugar en el que la dureza del P110 sí se convierte en criterio de aceptación, y no es donde miran los compradores. La cláusula 6.10.4 cubre los Grados N80 Tipo Q, R95, L80 Tipo 1, L80 9Cr, L80 13Cr, P110 y Q125: para cada combinación de tamaño, masa, composición química y austenización-y-temple se realiza un ensayo de dureza a través del espesor después del temple y antes del revenido, y los números de dureza media deben igualar o superar la dureza correspondiente a un mínimo de 50 % de martensita, según la Ecuación (7):
HRCmín = [52 × (% de carbono)] + 21
La única entrada es el carbono — y la Tabla C.4 no fija al P110 ningún límite de carbono, de modo que el umbral que el fabricante debe superar lo fija su propia química y no puede enunciarse como una propiedad del grado. Calculado sobre niveles de carbono supuestos, porque la norma no suministra ninguno: 34,0 HRC con una receta de 0,25 % de carbono, 39,2 HRC con una receta de 0,35 %. Ninguno de los dos es un límite de dureza del P110, ninguno es un requisito de producto y ninguno aparece en un certificado; ambos son puertas internas de proceso previas al revenido que se mueven con el carbono que el fabricante realmente haya fundido. Tampoco hay mejora posible: A.17.1 (SR 45.1), la opción de 90 % de martensita que usa HRCmín = 58 × (% de carbono) + 27, está acotada únicamente al Grado L80 Tipo 1, así que la ruta que existe para el L80 no se puede comprar en P110.
Sin costura o soldado eléctricamente — y qué arrastra el SR 11
La columna 3 de la Tabla C.3 da el P110 como "S o EW" con las notas g y h. La cláusula 5.1 fija la condición: "El tubo de Grado P110 soldado eléctricamente y el revestimiento de Grado Q125 se suministrarán únicamente cuando el SR de A.6 (SR 11) se especifique en el acuerdo de compra." La Tabla 1 (4.2.1) lista sin costura o soldado eléctricamente entre los elementos que el fabricante "deberá obtener del comprador", y la Tabla 3 confirma el P110 soldado eléctricamente como elemento sujeto a acuerdo. Leyendo juntas 5.1 y la Tabla 1, el valor por defecto es inequívoco: una orden de compra que no lleve A.6 (SR 11) no puede servirse con P110 soldado eléctricamente en absoluto, de modo que una OC silenciosa es sin costura por construcción — mientras que 4.2.1 deja claro que dejar en blanco la línea del proceso no es en sí misma una forma conforme de pedir. Describir el P110 como exclusivamente sin costura sigue siendo un error, y un error comercialmente vivo: significa que los compradores que aceptarían P110 EW nunca se enteran de que es pedible, porque la ruta hay que comprarla con un SR en lugar de simplemente aceptarla.
Especificar A.6 (SR 11), y con ello la ruta EW, arrastra un paquete definido — la mayor parte dentro del propio SR, y una cláusula que se adhiere al tubo soldado eléctricamente en general:
- A.6.1 — ensayos de tracción, impacto y dureza con la frecuencia del sin costura; A.6.2.1 — frecuencia de aplastamiento según la Tabla C.36, que para el P110 tratado térmicamente en cuerpo completo y longitud completa por encima del Label 1: 4½ dice "igual que el no tratado térmicamente en cuerpo completo o 1 por lote de 20 longitudes o menos", de modo que el lote de 20 longitudes es una alternativa que el fabricante puede elegir, no la única ruta.
- A.6.5.2 — costura de soldadura inspeccionada no destructivamente en toda su longitud (100 %) por métodos ultrasónicos, tras todo tratamiento térmico y cualquier enderezado por rodillos posterior, con equipos capaces de inspeccionar 1,6 mm (1/16 in.) a cada lado de la costura a través de todo el espesor (A.6.5.3). A.6.5.6 — las imperfecciones reveladas por inspección con partículas magnéticas de más del 5 % pero no más del 12,5 % del espesor especificado se amolan o mecanizan, o se rechaza el tubo; por separado, cualquier cosa que el equipo ultrasónico o electromagnético clasifique como defecto y que no supere el 12,5 % del espesor en profundidad se amola o se rechaza el tubo. Los defectos cuya eliminación exigiría amolar más allá del 12,5 % van a 9.15.17.
- 9.11 — una cláusula autónoma, no parte de A.6, titulada "Evaluación metalográfica—Grados EW J55, K55, N80, L80 Tipo 1, R95, P110 y Q125", de modo que se aplica al P110 soldado eléctricamente en virtud del proceso y no del SR: evaluación metalográfica de la zona de soldadura al inicio de la soldadura para cada tamaño, al menos cada 4 horas durante la soldadura, y tras cualquier interrupción sustancial, tomando las muestras antes del tratamiento térmico cuando corresponda. El fabricante debe disponer de criterios objetivos de aceptación; pídalos, porque la cláusula exige que existan pero no los publica.
- Nota e de la Tabla C.4 — química más estricta en el P110 EW: P 0,020 % máx., S 0,010 % máx.
Dos asimetrías importan antes de que salga la consulta. La cláusula 7.8.3 no permite altura alguna de rebaba interior en los Grados P110 y Q125, con la ranura limitada a 0,38 mm (0,015 in.) y sin esquinas vivas que puedan interferir con la inspección ultrasónica — más estricta que 7.8.2, que admite 1,14 mm de rebaba interior en revestimiento de todos los demás grados. Y 9.15.10 hace que A.12 (SR 40) no esté disponible en el P110: dice "Cuando se especifique A.12 (SR 40) en el acuerdo de compra para todos los Grados excepto el P110 y el Q125", porque en el P110 ya aplican los requisitos de costura de A.6.5 (SR 11.5).
Comprobación de aplastamiento calculada — 7″ 26,00 lb/ft EW P110
La Tabla C.17 da al P110 su propio par de coeficientes, y donde el L80 Tipo 1 y el N80 están acotados a D/t de 9 a 28, la fila del P110 dice "Todos", así que ninguna geometría queda fuera. Con OD = 177,80 mm y pared = 9,19 mm según la Tabla C.18:
- D/t = 177,80 ÷ 9,19 = 19,35
- Distancia entre placas = D × (1,086 − 0,0163 × D/t) = 177,80 × 0,7706 = 137,0 mm (5,39 in.)
- Nota b de la Tabla C.17: el aplastamiento continúa hasta esa distancia o hasta 0,85 × D = 151,1 mm, lo que sea menor, sin agrietamiento en ninguna ubicación — de modo que gobiernan los 137,0 mm
La misma geometría en L80 Tipo 1 da 177,80 × (1,074 − 0,0194 × 19,35) = 124,2 mm, una separación más exigente. El par del P110 es el más permisivo, la dirección esperable para un acero de mayor resistencia y menos dúctil, y el techo de 0,85 × D de la nota b es lo que impide que la fórmula fije un objetivo inalcanzable en paredes gruesas.
La trampa del END: cómo el SR 16 mueve el nivel de aceptación en el sentido contrario
Esta es la interacción de cláusulas que cuesta dinero, y es invisible salvo que se lean en paralelo la Tabla C.38 y 9.15.7/9.15.8.
| Fila de cuerpo de tubo de la Tabla C.38 | Ext. longit. | Ext. transv. | Int. longit. | Int. transv. | Cláusula |
|---|---|---|---|---|---|
| N80Q, L80, R95 | L4 | — | L4 | — | 9.15.6 |
| [P110 con A.9 (SR 16)] | L4 | L4 | L4 | L4 | 9.15.7 |
| P110 | L2 | L2 | L2 | L2 | 9.15.8 |
| [P110 con A.9 (SR 16) y A.3 (SR 2)] | L2 | L2 | L2 | L2 | 9.15.8 |
El P110 simple se inspecciona a L2. Añada A.9 (SR 16) — el requisito suplementario de ensayo de impacto — y 9.15.7 mueve ese mismo tubo a L4. Añada A.3 (SR 2) encima y 9.15.8 lo devuelve a L2.
La Tabla C.39 convierte esas etiquetas en milímetros: la entalla artificial de referencia para L2 es el 5 % del espesor de pared especificado y para L4 es el 12,5 %, con el agujero radial taladrado de 1,6 mm en L2 y de 3,2 mm en L4. En una junta de 7″ 26,00 lb/ft con 9,19 mm de pared, eso son una entalla de calibración de 0,46 mm frente a 1,15 mm — dos veces y media la profundidad de imperfección que el sistema está preparado para señalar. Una orden de compra que añade el SR 16 para obtener certificados de impacto y se detiene ahí ha comprado un END de cuerpo de tubo materialmente más laxo que la misma orden sin requisito suplementario alguno.
La Sección 4 lo empeora. A.9 (SR 16) es un elemento de la Tabla 2 — especificado unilateralmente por el comprador. A.3 (SR 2) es un elemento de la Tabla 3 — sujeto a acuerdo entre comprador y fabricante. Usted puede imponer la cláusula que relaja el nivel; la que lo restaura tiene que negociarla. Y A.3 se titula "SR 2—Examen no destructivo suplementario para los Grados H40, J55, K55, N80, L80, R95 y P110 con A.9 (SR 16)" — en el P110 está definido únicamente en combinación con el SR 16, y por eso los dos hay que escribirlos como pareja.
La Tabla C.37 añade dos peculiaridades del P110 que conviene contrastar contra un ITP. El P110 es el único grado cuya entrada primaria de partículas magnéticas dice NA — el N80, el L80 y el R95 dicen A, el Q125 dice B, y el C90, el T95 y el C110 dicen B con NA entre paréntesis, lo que la nota b acota solo a defectos en ángulo oblicuo — así que un procedimiento que proponga MPI como método de cuerpo de tubo en P110 está proponiendo algo que la tabla no ofrece. Y el P110 se inspecciona en busca de imperfecciones transversales además de longitudinales tanto bajo 9.15.7 como bajo 9.15.8, mientras que la fila de N80/L80/R95 de la Tabla C.38 deja en blanco las columnas transversales. De la Tabla C.38 se sigue que un procedimiento de END de P110 copiado de un trabajo de L80 no tendría la pasada transversal, que es lo concreto que hay que buscar cuando un fabricante presenta uno.
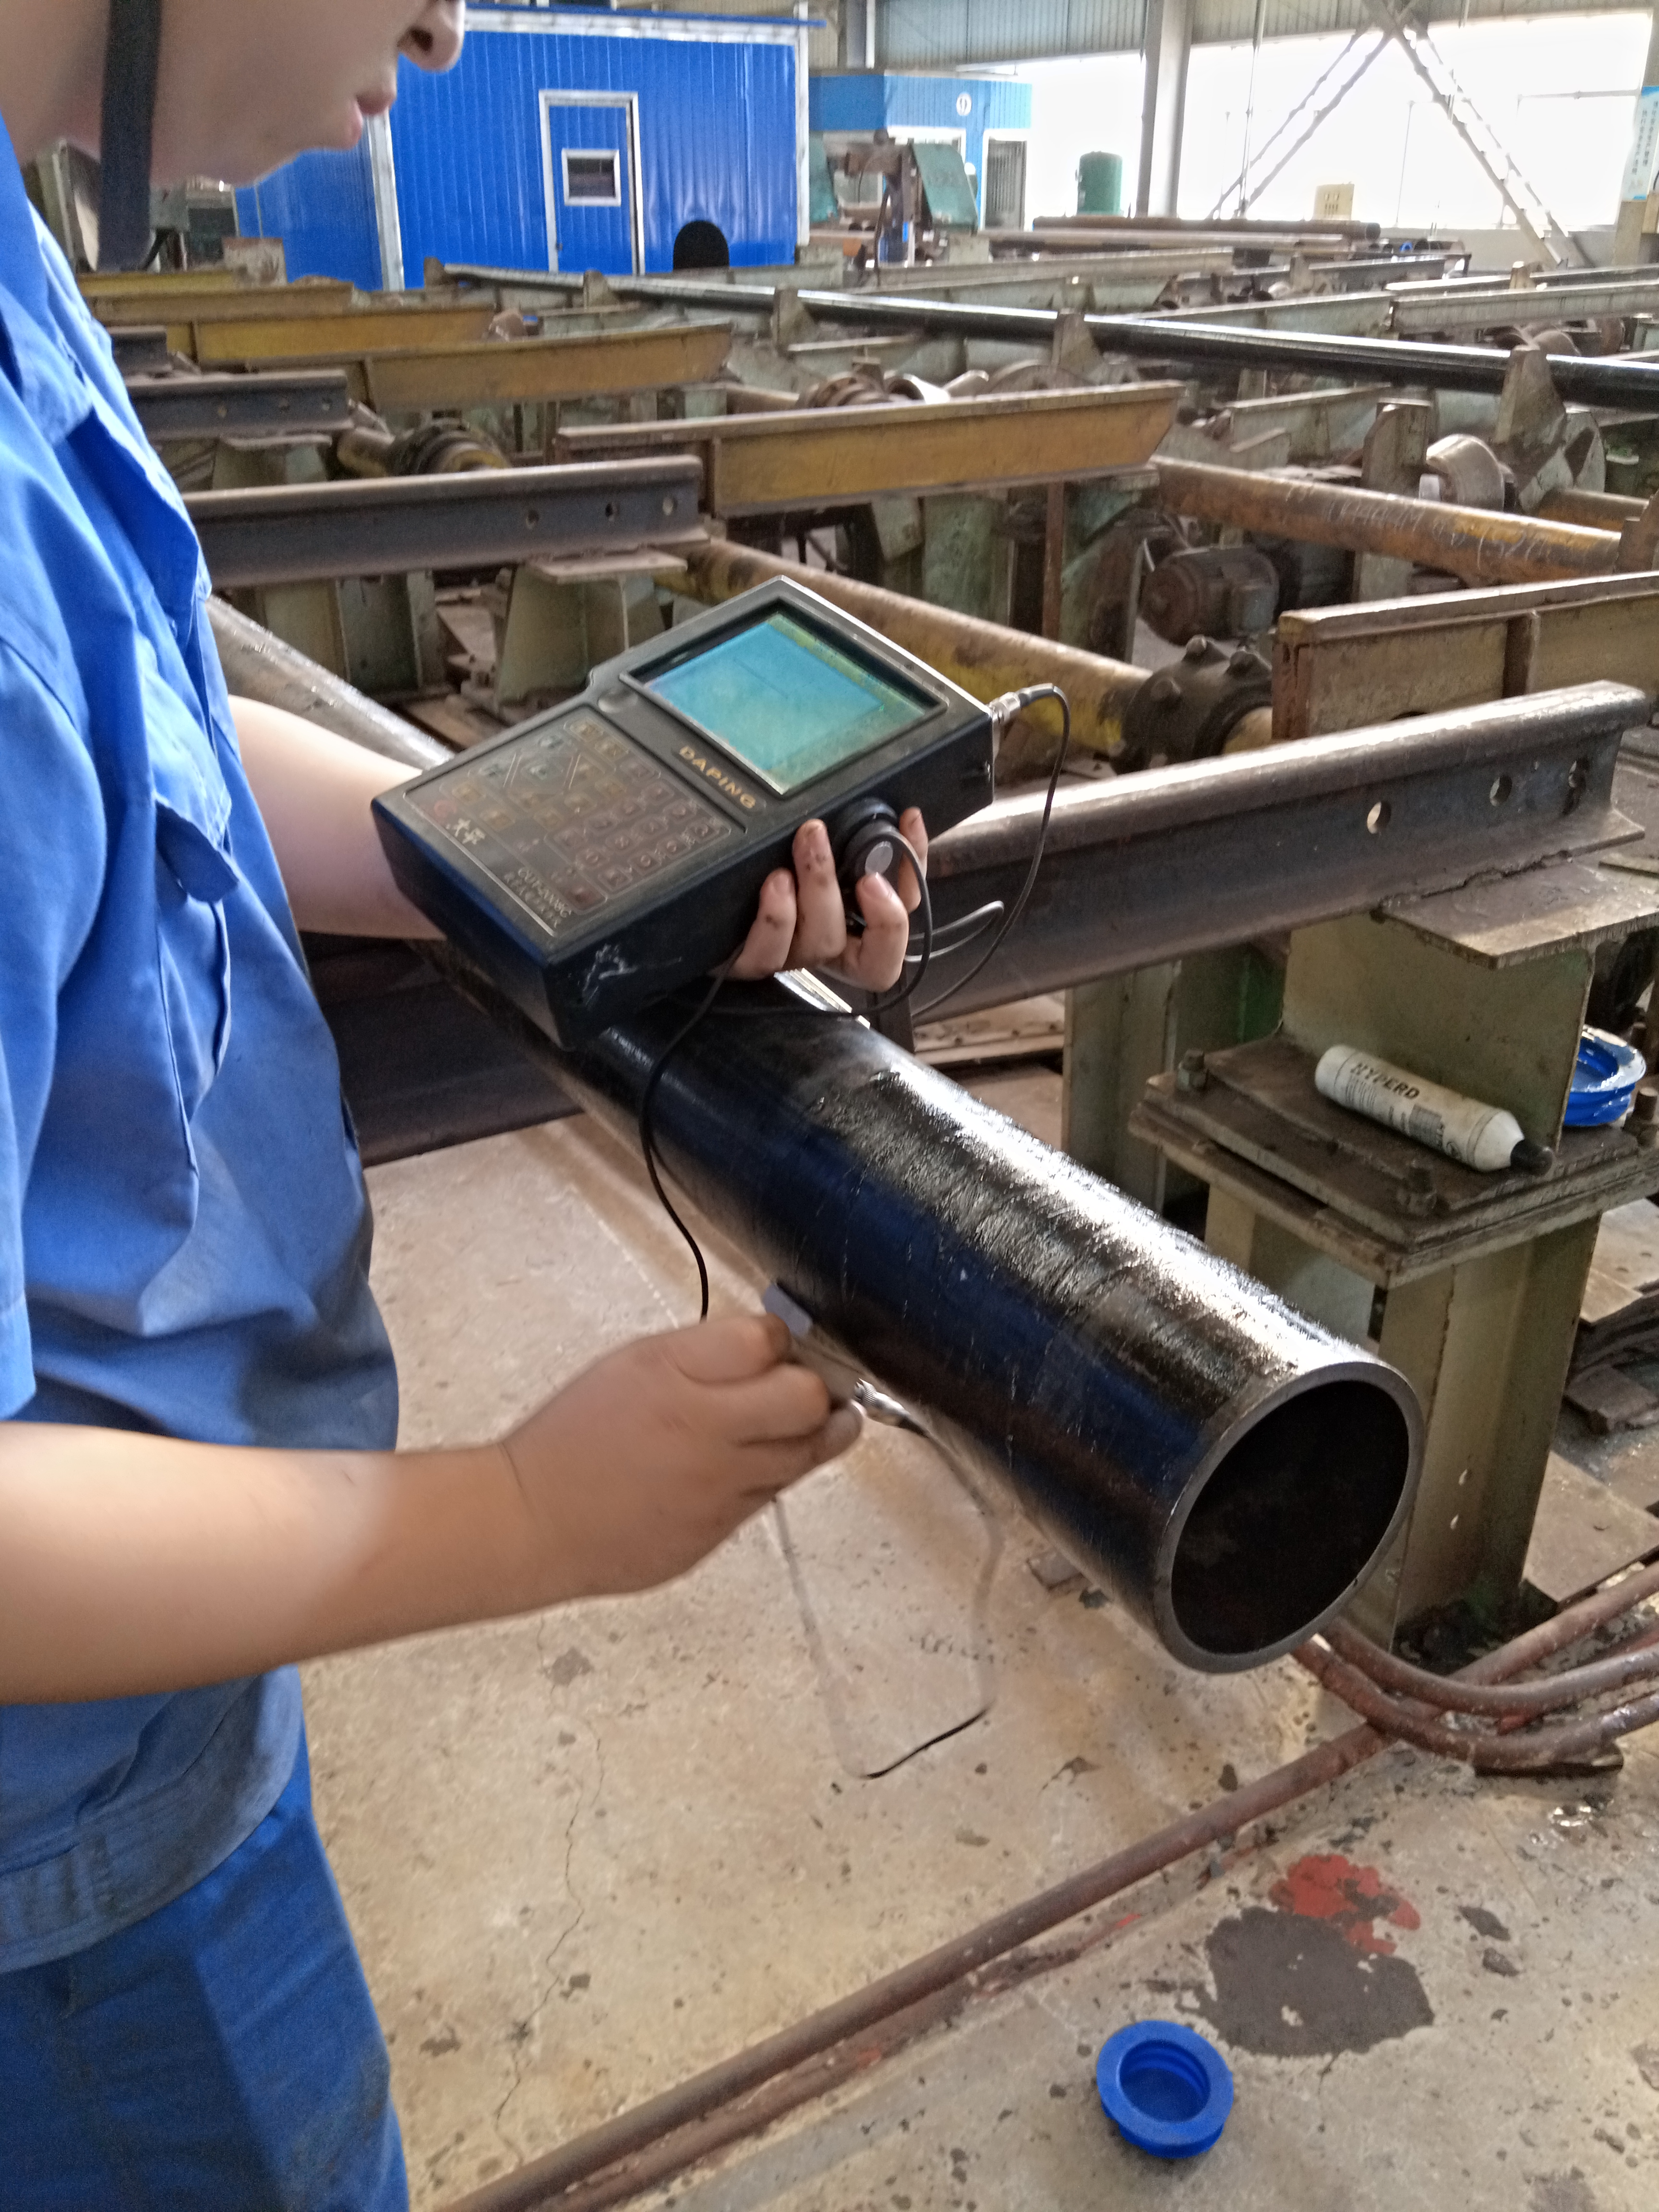
Inspección ultrasónica en fábrica. A qué nivel de aceptación se calibró el equipo — L2 o L4 — es función de lo que diga la orden de compra sobre el SR 16 y el SR 2, no del equipo.
Ensayo de impacto: la palanca, y por qué no es gratis
La cláusula 6.5.2 cubre los Grados N80, R95, L80, C90, T95 y P110, y toma el requisito de energía absorbida de la Tabla 10: Cv = Ysmin × (0,00118t + 0,01259) transversal, o Ysmin × (0,00236t + 0,02518) longitudinal, "o la Tabla C.14 / Tabla C.15, la que sea mayor". La entrada es la resistencia mínima a la fluencia especificada, así que en el P110 el requisito se calcula a partir de 758 MPa y su techo de 965 MPa no juega papel alguno. Esa es una diferencia de alcance que conviene conocer al comparar grados: 6.5.3 envía el C110 y el Q125 a la Tabla 11, que usa la fluencia máxima especificada, de modo que esos dos grados llevan un requisito Charpy calculado desde el techo de su banda mientras que el P110 lleva uno calculado desde el suelo de la suya.
Que el ensayo llegue a hacerse es cosa aparte. La cláusula 6.5.5 establece que, para los grados distintos de C110, Q125, H40, J55 y K55, "la conformidad con los requisitos de 6.5.2 podrá cualificarse mediante un procedimiento documentado en lugar de ensayo, a opción del fabricante, salvo que se especifique A.9 (SR 16) en el acuerdo de compra, en cuyo caso el ensayo se realizará según se especifica en 9.7". La nota a de la Tabla C.16 lo repite en la tabla de frecuencias. Sin el SR 16 en la orden de compra, un certificado de P110 plenamente conforme puede no llevar ningún resultado de impacto.
Con el SR 16 especificado, 9.7.9 y la Tabla C.16 fijan la frecuencia en un juego de probetas por lote para el tubo, en todos los tamaños. A.16 (SR 44) — acotado a N80, L80 Tipo 1, L80 3Cr, C90, R95, T95, P110 y Q125 — añade un porcentaje mínimo de área de cizalladura bajo 6.3.3, listado en la Tabla 2. Encadénelo con la sección anterior: el SR 16 es la única palanca que hace obligatorio el ensayo de impacto en el P110, y accionarla sin el SR 2 relaja el nivel de aceptación del END. Los dos van en la misma línea de la OC.
Por qué la presión de ensayo hidrostático está limitada
Cláusula 9.12.3, Ecuación (9): p = (2 × f × Ysmin × t) / D, "redondeada a los 0,5 MPa (100 psi) más próximos y limitada a un máximo de 69,0 MPa (10.000 psi)", con f = 0,8 para el P110 y para todos los grados distintos de H40, J55 y K55 por encima del Label 1: 9⅝.
Como la ecuación es lineal en Ysmin, el D/t al que un grado alcanza el techo escala con su suelo de fluencia. Haciendo p = 69,0 MPa y despejando:
- P110: D/t = 2 × 0,8 × 758 ÷ 69,0 = 17,58 — toda junta de P110 igual o por debajo de ese D/t calcula por encima del tope
- L80: D/t = 2 × 0,8 × 552 ÷ 69,0 = 12,80
Llévelo a las filas en las que cada grado puede comprarse realmente — la Tabla C.1 lista el P110 frente a 43 de las 99 filas de la Tabla C.18 y el L80 frente a 44 — y 23 de las 43 filas de P110 quedan topadas (53 %), frente a 4 de las 44 en L80 (9 %). Contar las 99 filas al margen de la disponibilidad infla ambas cifras y aplana el contraste: de las 19 filas que calculan por encima del tope en L80, las 15 que no son pedibles en L80 resultan ser paredes gruesas que la Tabla C.1 ofrece solo en C90, T95 y C110. En revestimiento de 7″, la de 26,00 lb/ft calcula 62,69 MPa y se certifica a 62,5 MPa; la de 29,00 lb/ft calcula 70,67 MPa y se certifica a 69,0 MPa, igual que cualquier fila de 7″ más pesada frente a la que la Tabla C.1 liste el P110. En la mayoría del P110 de pared gruesa la presión del certificado es por tanto el techo, no un número específico del tamaño, y dos juntas de pared distinta mostrarán la misma cifra porque ambas fueron truncadas.
El Anexo A.13 zanja si eso es un defecto. Su título es "SR 41—Inspección suplementaria cuando la presión de ensayo hidrostático está limitada a 69,0 MPa (10.000 psi)", y ofrece dos remedios cuando el tope aprieta: A.13.1 (SR 41.1), espesor de pared medido y registrado en toda la longitud con una cobertura mínima del 100 % del área cubierta por el sistema automático y el espesor mínimo medido registrado por longitud; y A.13.2 (SR 41.2), END de imperfecciones en cuerpo completo usando indicadores de referencia oblicuos OD/ID según 9.15.4 e). La cláusula 9.12.3 b) 1) ii) permite además una presión de ensayo alternativa acordada por encima de 69,0 MPa. Los tres son elementos de acuerdo de la Tabla 3.
De dónde sale la respuesta de "3.000 psi de presión de ensayo del P110" — y por qué está mal. La cifra de 3.000 psi aparece en respuestas generadas por IA sobre el ensayo hidrostático del P110. Es una mala lectura de 9.12.3 b) 2) ii), que dice que "la capacidad del equipo de ensayo hidrostático podrá ser inferior a 20,5 MPa (3000 psi) solo para aquellos productos cuya presión de ensayo calculada sea inferior a 20,5 MPa (3000 psi)". Eso es una restricción sobre cuándo un fabricante puede operar equipos de ensayo de baja capacidad, no una presión de ensayo para grado alguno, y el P110 es el grado con menos probabilidades de encontrársela — en 7″ la fila más ligera frente a la que la Tabla C.1 lista el P110, la de 26,00 lb/ft, ya calcula 62,69 MPa, el triple del umbral de 20,5 MPa. El único número de P110 en 9.12.3 es el techo de 69,0 MPa (10.000 psi). Si un proveedor cotiza 3.000 psi contra P110, pregunte qué cláusula.
Enderezado: la cláusula donde API 5CT da un paso atrás
La cláusula 5.3.2, "Grados H40, J55, K55, N80, R95 y P110", dice en su totalidad: "No se requieren métodos específicos." Y añade una sola frase: "Los requisitos opcionales para los Grados R95 y P110 se especifican en A.14 (SR 42)."
Póngalo frente a 5.3.3, escrita para el L80, que prescribe una temperatura mínima de salida de 480 °C (900 °F) para el enderezado en caliente por rodillos y alivio de tensiones obligatorio a 480 °C mínimo tras el enderezado en frío por rodillos; y frente a 5.3.4 para C90, T95 y C110, que ata la temperatura de salida a no más de 165 °C por debajo de la temperatura final de revenido. El P110 — el grado al carbono de mayor resistencia por debajo del Q125 — no tiene ninguna cláusula así por defecto.
A.14 (SR 42) es la opción voluntaria, acotada solo a los Grados R95 y P110: 400 °C (750 °F) de temperatura mínima de salida para el enderezado en caliente por rodillos, 510 °C (950 °F) de alivio de tensiones mínimo tras el enderezado en frío por rodillos, enderezado por prensa según 5.3.6. La Tabla 2 lo lista como especificado por el comprador, como "Temperatura mínima de enderezado en caliente por rodillos—Grados L80, C90, T95, R95, P110 y Q125 · 5.3.2, 5.3.3, 5.3.5, A.14 (SR 42)". Una línea de la OC convierte un paso de proceso no regulado en uno especificado. La cláusula 5.3.1 sigue exigiendo un procedimiento documentado y la validación de 5.5 para el enderezado en frío en cualquier caso — pero la validación demuestra que el procedimiento del fabricante es repetible; no impone una temperatura.
Colapso: la única combinación de grado y tamaño que API 5C3 publica
El Boletín API 5C3 desarrolla su ejemplo de colapso bajo carga combinada exactamente sobre 7″ de OD, 26 lb/ft, Grado P110 — un caso raro en el que una norma publica un número para una junta concreta en lugar de una fórmula que aplicar.
Lo que publica API 5C3, del ejemplo de 2.1.5: pared 0,362 in., D/t 19,34, tensión axial 11.000 psi, Yp 110.000 psi, fluencia modificada Ypa 104.087 psi, régimen plástico, presión mínima de colapso 6.110 psi. API 5C3 es un documento en unidades USC de principio a fin; el equivalente de 42,1 MPa es conversión nuestra, no una cifra publicada.
Lo que da calcular las mismas fórmulas, mediante src/lib/pressure-formulas.ts:
- Corrección axial, Fórmula 8: Ypa = Yp × [√(1 − 0,75 × (Sa/Yp)²) − 0,5 × (Sa/Yp)], con Sa/Yp = 11.000 ÷ 110.000 = 0,1 → Ypa = 110.000 × 0,94624 = 104.087 psi
- Fronteras a Ypa = 104.087: (D/t)_YP = 12,59, (D/t)_PT = 20,75. D/t = 19,34 cae en medio, de modo que gobierna la fórmula plástica: Pp = Ypa × [A/(D/t) − B] − C con A = 3,158, B = 0,0789, C = 2.675 → 6.111 psi, coincidiendo con los 6.110 psi publicados
- La misma geometría sin carga axial, recalculada con Yp = 110.000 y sus coeficientes: sigue siendo plástica, 6.232 psi
La diferencia entre esas dos últimas es menor de lo que dice el folclore. Una tracción axial de 11.000 psi cuesta alrededor del 2 % de la resistencia al colapso — real, digna de arrastrarse en el diseño, y nada parecido al término dominante. Lo que domina es la selección de régimen: con D/t 19,34 esta junta es plástica, y aplicar la fórmula de resistencia a la fluencia porque el tubo parece de pared gruesa produce un número sin base. Las fronteras se mueven con la fluencia, así que la misma geometría en L80 también es plástica, a 5.411 psi. Ecuaciones completas: referencia de cálculo API 5C3 →; para comprobar un D/t concreto, use la calculadora de colapso →. La resistencia de la junta es un cálculo aparte con sus propias ecuaciones en API 5C3 — fractura y salto de rosca redonda, fractura del acoplamiento, rosca de tubo y rosca de acoplamiento buttress — y necesita la geometría de la conexión, no solo el cuerpo del tubo: ejecútelo en la calculadora de resistencia de junta →. Para saber qué certifican los niveles de ensayo de conexión, vea clasificaciones CAL de conexiones premium e ISO 13679 →.
Acoplamientos, bandas de color y marcado por estampado
El P110 está a ambos lados de la cascada de mejora de acoplamientos de la cláusula 8.2. 8.2.9: "El revestimiento buttress de los Grados N80 Tipo 1 y N80Q se suministrará con acoplamientos de Grado P110 cuando se especifique en el acuerdo de compra." 8.2.10: "El revestimiento buttress de Grado P110 se suministrará con acoplamientos de Grado Q125 cuando se especifique en el acuerdo de compra." 8.2.8 lleva los acoplamientos de holgura especial de P110 a la tubería de producción recalcada exteriormente de N80. Los tres están condicionados al acuerdo de compra — la Tabla 2 lista "grados o tratamientos térmicos alternativos del acoplamiento" frente a 8.2 —, de modo que ninguno ocurre por defecto, y bajo 5.1 el material del acoplamiento es sin costura sea cual sea la ruta del cuerpo del tubo.
La Tabla C.41 da al P110 una banda blanca en el tubo y un acoplamiento enteramente blanco sin bandas. Dos entradas contiguas importan en el rack: el C110 es una banda blanca más dos marrones, sobre acoplamiento blanco con dos bandas marrones, y los acoplamientos de revestimiento J55 son verde brillante con una banda blanca. Así que un acoplamiento blanco liso es P110; un acoplamiento blanco con dos bandas marrones es C110. El discriminante es el marrón, no el blanco — y la pintura es lo primero que daña el transporte. El marcado por color es la cláusula 10.4 en la 11.ª Edición, de modo que un procedimiento o una ficha técnica que cite un número de cláusula §11.x para el marcado por color no apunta a la edición contra la que está escrita esta página; compruebe a qué edición fue redactado antes de trabajar con él.
El marcado por estampado lleva una relajación específica del P110. 10.2.4 cubre H40, J55, K55, N80 y P110: cuando se especifique en el acuerdo de compra, los productos se estampan por uno o más de los métodos de la Tabla 20 a opción del fabricante, y nada más. 10.2.5, que cubre R95, L80, C90, T95, C110 y Q125, añade tratamiento térmico obligatorio después del estampado — tras el método 2 para R95 y L80, y tras los métodos 2 y 4 para C90, T95, C110 y Q125, sujeto a las excepciones de 10.2.5 b) 1) y b) 2). El P110 no tiene requisito de tratamiento térmico posterior al estampado. El triángulo de enrosque es la excepción: 10.2.6 exige estamparlo en ambos extremos de cada longitud de revestimiento buttress en todos los grados, y restringe el P110 a los métodos 2, 3, 4 o 5 — no al método 1, laminado en caliente o estampado en caliente.
Servicio ácido: lo que API 5CT da al P110, que es nada
API 5CT no construye controles de servicio ácido dentro del P110, y el alcance es explícito más que implícito. La cláusula 6.14 y la cláusula 9.10 se titulan ambas "Ensayo de agrietamiento por tensión de sulfuro—Grados C90, T95 y C110", y 6.14.1 nombra esos mismos tres grados: "El comprador debería remitirse a NACE MR0175/ISO 15156-1 e ISO 15156-2 para orientación sobre el uso de los Grados C90, T95 y C110." A.18 (SR 46) está acotado a C90 y T95. La NOTA de 6.14.1 añade que el ensayo de SSC "es solo a efectos de control de calidad y no cualifica el material para ninguna aplicación específica de servicio ácido".
Así que en el P110 no hay ensayo de SSC, ni techo de dureza, ni límite de variación de dureza, ni criterio de aceptación ligado a un ambiente con H₂S. Nuestros propios datos clasifican el P110 como servicio general — una clasificación de ZC, no un concepto de API 5CT. Si un pozo dado permite el P110 lo decide NACE MR0175 / ISO 15156-2, una norma distinta con sus propios límites, que esta página no reproduce. Pase las condiciones por el selector de servicio ácido → y lea selección de grados OCTG para servicio ácido → antes de fijar un grado. Cuando una especificación de proyecto exija un resultado de SSC en el certificado, ese requisito selecciona un grado distinto en lugar de un requisito suplementario: T95 → o C110 →.
Dónde se sitúa el P110, y dónde encontrar los tamaños
| Tabla C.5 | L80 (todos los tipos) | T95 | C110 | P110 | Q125 |
|---|---|---|---|---|---|
| Fluencia mín., MPa (ksi) | 552 (80) | 655 (95) | 758 (110) | 758 (110) | 862 (125) |
| Fluencia máx., MPa (ksi) | 655 (95) | 758 (110) | 828 (120) | 965 (140) | 1034 (150) |
| Tracción mín., MPa (ksi) | 655 (95) | 724 (105) | 793 (115) | 862 (125) | 931 (135) |
| Dureza máx. | 23,0 HRC | 25,4 HRC | 29,0 HRC | ninguna | ninguna |
| Alargamiento bajo carga | 0,5 % | 0,5 % | 0,7 % | 0,6 % | 0,65 % |
El P110 y el C110 comparten suelo de fluencia y se diferencian en 137 MPa en el techo — los separa la banda, no el mínimo, y el C110 compra esa banda estrecha junto con un límite de dureza y un ensayo de SSC. La tabla es solo posicional; para los argumentos de selección vea P110 vs L80 → y Q125 vs P110 →.
Las dimensiones son independientes del grado — la misma fila de la Tabla C.18 sirve a todos los grados — pero la disponibilidad no lo es, y vive en otra tabla. El P110 figura en la Tabla C.1 frente a 43 de las 99 filas de revestimiento de la Tabla C.18, desde 4½″ 11,60 lb/ft (114,30 mm) hasta 16″ 109,00 lb/ft (406,40 mm). La columna 12 de la Tabla C.1 muestra un guion en la cola de pared gruesa de todo tamaño que la tenga — todo el 5½″ de 26,80 a 43,10 lb/ft, el 7″ de 42,70 a 57,10, el 9⅝″ de 59,40 a 75,60 — y en las filas ligeras de 7″ a 17,00, 20,00 y 23,00 lb/ft. Todo el 18⅝″ y el 20″ están con guion, de modo que el mayor revestimiento de P110 que lista API 5CT es el de 16″ 109,00 lb/ft: tamaños y tablas de peso de revestimiento API 5CT →. En el lado de la tubería de producción, la columna 16 de la Tabla C.2 lleva el P110 de 1.050″ 1,48 lb/ft a 3½″ 12,70 lb/ft, y no en todas las filas — todas las filas de 4″ y todas las de 4½″ están con guion, igual que 1.050″ 1,14, 1.315″ 1,70, 1.660″ 2,09 y 2,30, y 1.900″ 2,40. Tenga en cuenta que el drift de la tubería de producción lo especifica API 5CT, no se deja a la orden de compra — 7.10 exige que cada longitud se ensaye con drift en toda su extensión y la Tabla C.23 da el mandril como una deducción sobre d (d − 2,38 mm hasta el Label 1: 2⅞, d − 3,18 mm por encima de 2⅞ hasta 8⅝): tamaños y pesos de tubería de producción API 5CT →.
Qué vigilamos en los pedidos de P110. La sarta de producción de 9⅝″ 53,5 ppf es la especificación de P110 que más cotizamos — es la que salió en el embarque ZC-31 full-flush de 580 juntas a un operador africano y de nuevo junto a una sarta de 13⅜″ L-80 en un pedido repetido en Nigeria. Ese tamaño cae de forma incómoda sobre 9.12.3: con 13,84 mm de pared su D/t es 17,66, justo por encima del punto de equilibrio de 17,58, así que la Ecuación (9) da 68,66 MPa y el certificado lee 68,5 MPa — medio megapascal por debajo del tope. La fila siguiente, 58,4 ppf con 15,11 mm, calcula 74,96 MPa y se certifica a 69,0 MPa clavados. Los compradores que comparan certificados dentro de un pedido mixto ven una sarta con un número específico del tamaño y otra con un techo redondo, y lo leen como una incoherencia. Es la Ecuación (9) haciendo lo que dice. Ahora ponemos el valor calculado y el topado uno junto al otro en el acuse del pedido, en lugar de explicarlo después de que llegue el MTC.
Cuándo no usar P110
- Cuando la especificación de proyecto exige un resultado de ensayo de SSC en el certificado. API 5CT no tiene cláusula de SSC para el P110 — 6.14 y 9.10 están acotadas a C90, T95 y C110. Eso selecciona un grado, no un requisito suplementario; ningún SR llena el hueco.
- Cuando el dato de dureza por longitud o por lote es un entregable contractual. La Tabla C.35 no tiene fila de P110 y 9.6.3 y 9.6.4 excluyen el grado. En el P110 no hay disponible ningún SR de frecuencia de dureza; A.19 (SR 47) es solo C90 y T95.
- Cuando el diseño depende de una fluencia acotada. La ventana de 207 MPa (30 ksi) de la Tabla C.5 es la más ancha de los grados Q+T de alta resistencia, empatada con el N80Q y más ancha que los 172 MPa (25 ksi) del Q125 o los 70 MPa (10 ksi) del C110. Donde la sobrerresistencia importa — análisis de tensiones de la conexión, o comportamiento frágil en un concentrador de tensiones — la banda de 758–828 MPa del C110 aporta el techo por cláusula.
- Cuando la especificación de proyecto impone un techo de carbono o de CE y la OC no lo repite. La Tabla C.4 restringe solo P y S. Un límite de química que vive únicamente en la especificación de proyecto no se aplicará en la fábrica.
- Cuando el procedimiento de recepción se ha copiado de un trabajo de L80 o N80. La pasada de END transversal, la celda "NA" de partículas magnéticas de la Tabla C.37 y el criterio de dureza ausente son todos distintos. Un procedimiento así pasará por alto requisitos y levantará hallazgos que no existen.
- Cuando los cálculos de carga los satisface un grado inferior. Donde el N80Q o el L80 cubren el servicio de presión interna y colapso, la fluencia extra compra una banda más ancha y menos predecible y un certificado con menos criterios encima.
Guía para la orden de compra
API 5CT ordena un pedido de P110 en tres niveles, y el nivel decide si una línea de la OC es una obligación, un derecho o una posición de partida.
| Nivel | Dónde vive | Ejemplos relevantes para el P110 |
|---|---|---|
| El comprador debe suministrar | Tabla 1 (4.2.1) | Grado; sin costura o soldado eléctricamente; Label 1 y Label 2; tipo de conexión; longitud; cantidad; inspección por el comprador (Anexo B) |
| El comprador especifica | Tabla 2 (4.2.2) | A.9 (SR 16) impacto · A.16 (SR 44) área de cizalladura · A.14 (SR 42) enderezado · A.20 (SR 48) END de extremos · A.21 (SR 49) medición de pared al 100 % · drift alternativo (7.10) · grado alternativo de acoplamiento (8.2) · trazabilidad (5.4.1) |
| Ambas partes acuerdan | Tabla 3 (4.2.3) | A.3 (SR 2) END suplementario · A.6 (SR 11) P110 soldado eléctricamente · A.13 (SR 41.1 / 41.2) cuando aprieta el tope hidrostático · presión de ensayo hidrostático alternativa (9.12.3) · requisitos de marcado (10) |
La trampa de compras. Una línea de orden de compra que diga:
"API 5CT P110, 9⅝″ 53,50 lb/ft, BTC, R3, con SR16 para ensayo de impacto"
produce, con plena conformidad: tubo inspeccionado al nivel de aceptación L4 bajo 9.15.7 — una entalla de referencia del 12,5 % en lugar del 5 % que el P110 simple habría tenido bajo 9.15.8 —, sin control de temperatura de enderezado (5.3.2), sin tratamiento térmico posterior al estampado, con la química que dé la receta del fabricante fuera de P y S, y — porque la línea de proceso de la Tabla 1 se dejó en blanco y 5.1 prohíbe el P110 soldado eléctricamente sin A.6 (SR 11) — sin costura por defecto, que resulta ser lo que el comprador quería pero no lo que el comprador especificó. Todo ello es correcto contra la norma. Escriba en su lugar:
"API 5CT 11.ª Edición, Grado P110, sin costura, 9⅝″ 53,50 lb/ft, BTC, R3. Requisitos suplementarios: A.9 (SR 16) ensayo de impacto según 9.7 junto con A.3 (SR 2), de modo que el END del cuerpo del tubo permanezca en el nivel de aceptación L2 según 9.15.8 y la Tabla C.38; A.14 (SR 42) enderezado; A.16 (SR 44) porcentaje mínimo de área de cizalladura; A.21 (SR 49) medición de espesor de pared, cobertura 100 %. Contenido del certificado según 12.3, incluyendo 12.3 e) temperatura mínima de revenido según el procedimiento documentado, 12.3 g) tipo, tamaño y orientación de la probeta, 12.3 h) criterios de aceptación de impacto y energías absorbidas individuales, y 12.3 n) la presión mínima de ensayo hidrostático y su duración, declaradas como calculada y como aplicada allí donde 9.12.3 la tope."
Comprobaciones del certificado, por cláusula
La cláusula 12.2 exige certificación con declaración de conformidad para todo el producto entregado; 12.3 fija el contenido. Cinco líneas importan más en el P110. 12.3 a) — norma, edición y fecha de revisión, donde un pedido a la 11.ª Edición se pilla certificado contra la 10.ª. 12.3 b) — los SR aplicables; si se pagó el SR 16 y no aparece listado, no se realizó ensayo de impacto, porque 6.5.5 lo hizo opcional. 12.3 d) — grado, proceso de fabricación y tipo de tratamiento térmico, donde queda registrada la respuesta de sin costura o EW. 12.3 e) — la temperatura mínima de revenido permitida por el procedimiento documentado: el campo que en el P110 no tiene detrás valor de columna en la Tabla C.3, y en nuestra experiencia el que más probablemente llega en blanco cuando un fabricante pasa el P110 por una plantilla de certificado compartida con grados que sí tienen valor de columna. 12.3 n) — la presión mínima de ensayo hidrostático y su duración, que en 23 de las 43 filas de revestimiento en que figura el P110 lee 69,0 MPa porque 9.12.3 la truncó. Los registros se conservan cinco años según 12.4. API 5CT no hace referencia alguna a EN 10204 en ningún sitio, así que un requisito 3.1 o 3.2 es una superposición de la orden de compra sobre la cláusula 12 — razonable de exigir, no automático. Alcance de inspección y modelado de coste total para una sarta de P110: guía de aprovisionamiento y coste de operación del P110 →.
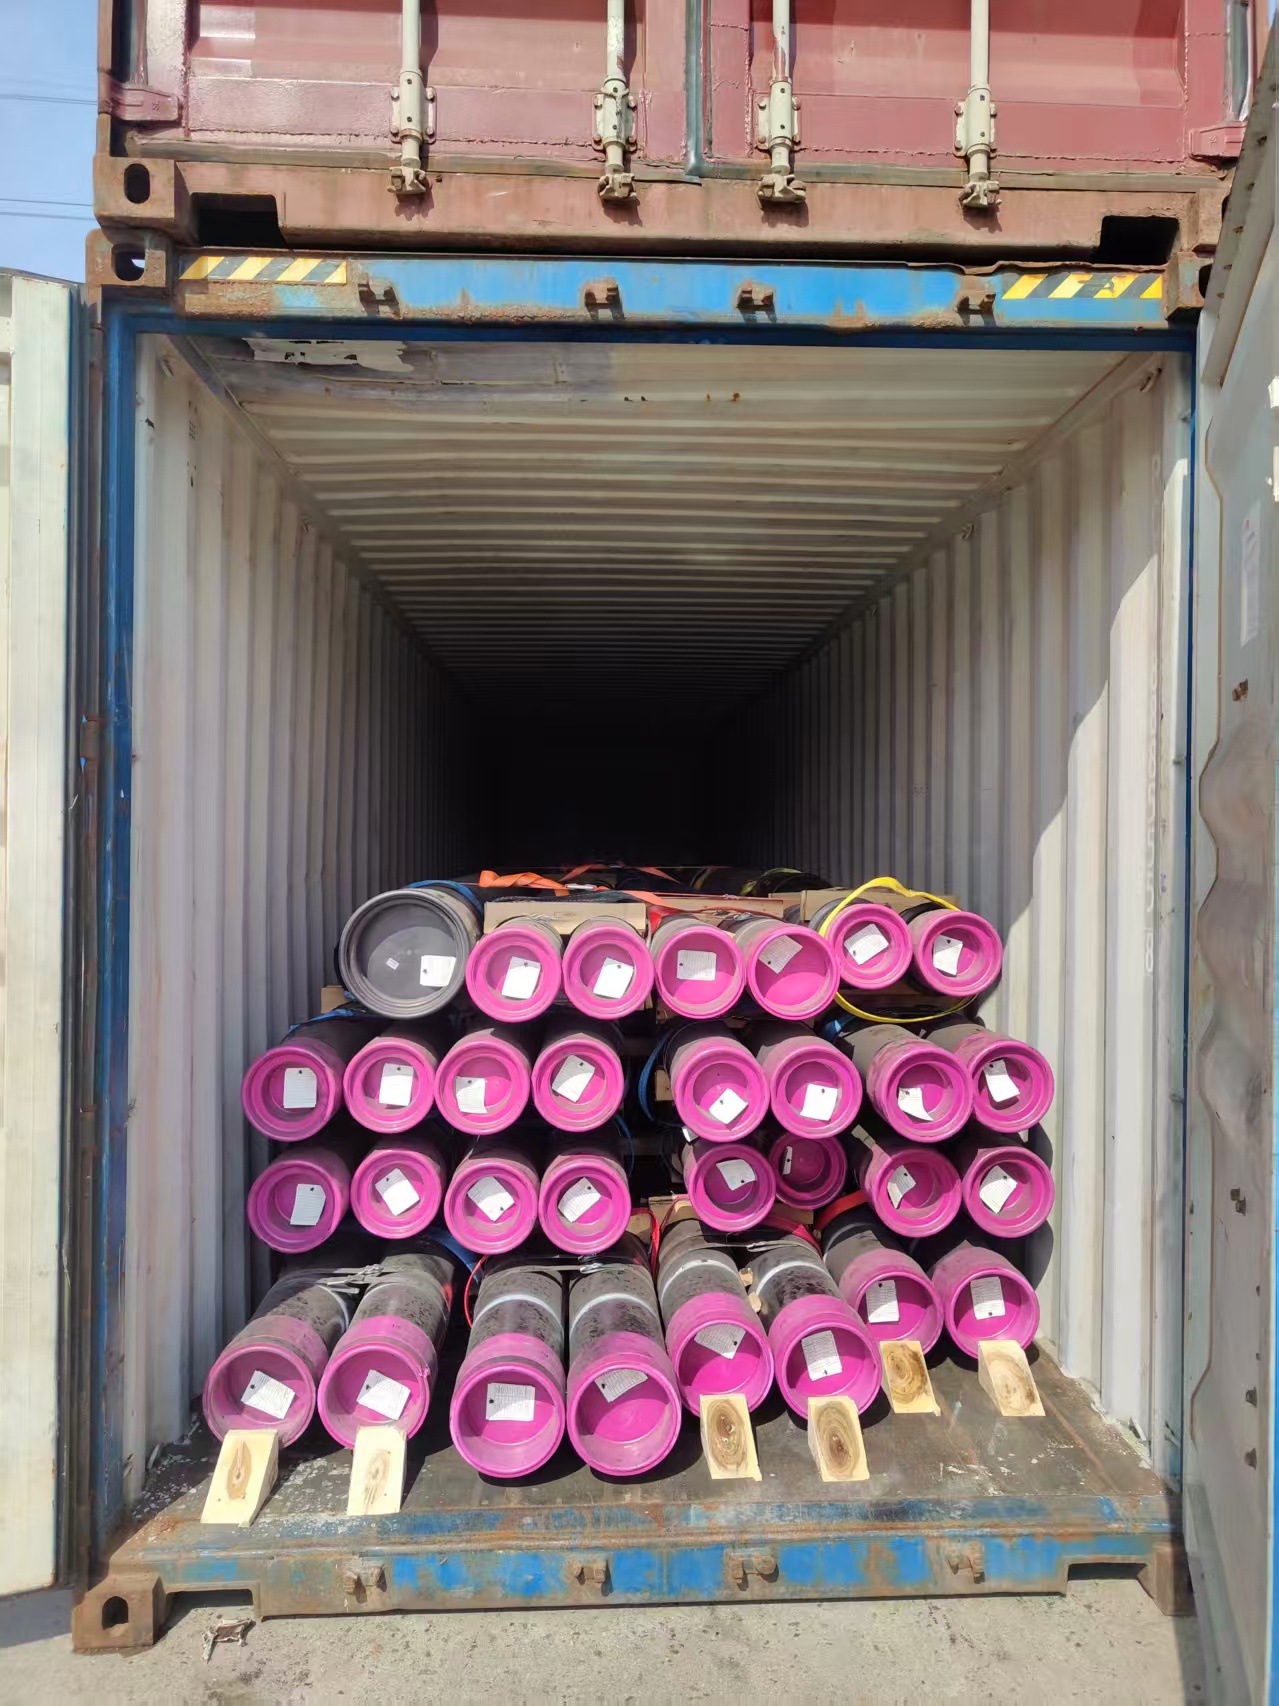
Revestimiento P-110 de 9⅝″ contenerizado para África, con protectores puestos y cada junta etiquetada. A estas alturas la ruta de proceso, la lista de SR y el nivel de aceptación del END están fijados y ya no pueden añadirse.
La corrección que más a menudo planteamos antes de que un pedido de P110 vaya a fábrica no es el grado ni el tamaño — es la línea de SR. Las consultas llegan especificando el SR 16 a secas, normalmente porque una especificación de proyecto pide resultados Charpy, y el comprador lee el SR 16 como pura suma. No lo es: hace obligatorio el ensayo de 9.7 y mueve el nivel de aceptación del cuerpo del tubo de L2 a L4 bajo 9.15.7. Cotizamos el SR 16 y el SR 2 como pareja y explicamos por qué en la oferta, porque el SR 2 está en la Tabla 3 y necesita que el fabricante lo acepte — una conversación que tiene que ocurrir en fase de consulta, no después de que la entalla de referencia ya esté decidida. La segunda corrección más común va en sentido contrario. Los compradores nos dicen que el P110 "tiene que ser sin costura", y eso no es lo que dice API 5CT — la Tabla C.3 da S o EW, y 5.1 hace disponible el P110 soldado eléctricamente siempre que se acuerde A.6 (SR 11). Una OC silenciosa sí aterriza en sin costura, así que nadie sale perjudicado por esa creencia; lo que pierden es la opción. En proyectos donde una acería EW queda más cerca o mejor situada, esa es una ruta que conviene saber que existe antes de escribir la consulta, y hay que pedirla, no darla por descartada.
Preguntas Frecuentes
¿Especifica API 5CT una composición química para el P110?
Apenas. La Tabla C.4 de API 5CT 11.ª Edición restringe únicamente el fósforo a 0,030 % máximo y el azufre a 0,030 % máximo en el Grado P110. Carbono, manganeso, molibdeno, cromo, niobio, níquel, cobre y silicio muestran todos un guion, lo que significa que no se fija límite alguno — no que el elemento sea cero. La única variación es la nota e, que se aplica solo al P110 soldado eléctricamente y aprieta el fósforo a 0,020 % y el azufre a 0,010 %. Cualquier techo de carbono o de carbono equivalente en un pedido de P110 es una superposición de la especificación de proyecto y tiene que escribirse en la orden de compra para existir.
¿Puede el revestimiento P110 suministrarse soldado eléctricamente en lugar de sin costura?
Sí. La columna 3 de la Tabla C.3 da el proceso de fabricación del P110 como S o EW. La cláusula 5.1 fija después la condición: el tubo de Grado P110 soldado eléctricamente se suministrará únicamente cuando el SR de A.6 (SR 11) se especifique en el acuerdo de compra, y la Tabla 1 lista sin costura o soldado eléctricamente entre la información que el fabricante debe obtener del comprador. Las páginas que describen el P110 como exclusivamente sin costura trabajan a partir de una regla que API 5CT no contiene.
¿Cambia el nivel de aceptación del END pedir SR 16 en P110?
Sí, y se mueve en la dirección que la mayoría de los compradores no espera. La cláusula 9.15.8 sitúa el Grado P110 simple en el nivel de aceptación L2, mientras que la cláusula 9.15.7 sitúa el Grado P110 con A.9 (SR 16) en el nivel de aceptación L4. La Tabla C.39 lo concreta: la entalla de referencia de L2 es del 5 % del espesor de pared especificado y la de L4 es del 12,5 %. Añadir A.3 (SR 2) junto a A.9 (SR 16) devuelve el pedido a L2 bajo 9.15.8, de modo que un pedido que especifica SR 16 para obtener certificados de impacto sin especificar SR 2 ha comprado un END de cuerpo de tubo más laxo que el P110 simple.
¿Por qué está limitada la presión de ensayo hidrostático de mi P110?
La cláusula 9.12.3 calcula la presión de ensayo hidrostático estándar a partir de la Ecuación (9), p = 2 × f × Ysmin × t / D con f = 0,8 para el P110, la redondea a los 0,5 MPa (100 psi) más próximos y la limita a un máximo de 69,0 MPa (10.000 psi). Como la ecuación escala con la resistencia mínima a la fluencia especificada, el P110 alcanza ese techo en cualquier D/t igual o inferior a aproximadamente 17,6. Restringido a las 43 filas de revestimiento frente a las que la Tabla C.1 realmente lista el P110, eso son 23 filas — el 53 % de todo lo que se puede pedir en el grado, frente a 4 de las 44 filas disponibles en L80. El Anexo A.13 se titula SR 41—Inspección suplementaria cuando la presión de ensayo hidrostático está limitada a 69,0 MPa (10.000 psi), así que la norma trata el tope como algo esperado y no como una deficiencia.
¿Exige API 5CT un ensayo de SSC en el P110?
No. La cláusula 6.14 y la cláusula 9.10 se titulan ambas Ensayo de agrietamiento por tensión de sulfuro—Grados C90, T95 y C110, y la orientación general de 6.14.1 nombra esos mismos tres grados. El P110 queda fuera del alcance de ambas cláusulas, así que no existe ensayo de SSC, ni techo de dureza, ni criterio de aceptación para servicio ácido para el grado en ningún lugar de API 5CT. Si un determinado ambiente de pozo permite el P110 es una cuestión que corresponde a NACE MR0175 / ISO 15156-2, que es un documento distinto con sus propios límites.
¿Fija API 5CT una temperatura mínima de revenido para el P110?
No. La columna 5 de la Tabla C.3 está en blanco para el P110, mientras que el R95 lleva 538 °C, el L80 Tipo 1 y el 3Cr llevan 566 °C, el L80 9Cr y 13Cr llevan 593 °C, el C90 lleva 621 °C y el T95 y el C110 llevan 649 °C. La cláusula 12.3 e) sigue exigiendo que el certificado indique la temperatura mínima de revenido permitida por el procedimiento documentado para cada lote de revestimiento y tubería de producción templados y revenidos, de modo que la cifra tiene que venir del propio procedimiento del fabricante y no de la tabla. En nuestra experiencia es el campo que más a menudo llega en blanco, porque una plantilla de certificado compartida con grados que sí tienen valor en la Tabla C.3 no tiene de dónde poblarlo en el P110.
¿Cuál es la resistencia máxima a la fluencia del P110, y qué ocurre por encima de ella?
La Tabla C.5 fija 965 MPa (140 ksi) como resistencia máxima a la fluencia del P110, frente a un mínimo de 758 MPa (110 ksi) — una ventana de 207 MPa (30 ksi), que es ancha para los estándares de API 5CT. La cláusula 6.2.3 define esa fluencia como la tensión de tracción necesaria para producir el alargamiento total bajo carga indicado en la Tabla C.5, que para el P110 es 0,6 %, no el 0,5 % empleado del H40 al L80. Una colada que ensaya por encima de 965 MPa no es conforme con la Tabla C.5 y el material no es Grado P110, por correcto que sea todo lo demás en el certificado.
¿Qué requisitos de enderezado se aplican al P110?
Por defecto, ninguno. La cláusula 5.3.2, que cubre los Grados H40, J55, K55, N80, R95 y P110, dice íntegramente: No se requieren métodos específicos. Compárese con la cláusula 5.3.3, que prescribe una temperatura mínima de salida del enderezado por rodillos de 480 °C (900 °F) y alivio de tensiones obligatorio para el Grado L80. La opción voluntaria para el P110 es A.14 (SR 42), acotada solo a los Grados R95 y P110, que fija la temperatura de salida de 400 °C (750 °F) y una temperatura mínima de alivio de tensiones de 510 °C (950 °F). La Tabla 2 la lista como opción especificada por el comprador, de modo que una línea en la orden de compra compra un control de tensiones residuales del que el grado por lo demás carece.